
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
5 façons dont les fabricants d'inductances à tige garantissent une inductance constante
Une inductance cohérente dans la production de masse repose sur cinq disciplines de fabrication : sélection des matériaux de base, enroulement automatisé avec contrôle de tension, tests d'inductance en ligne avec retour d'information, contrôle thermique et environnemental et contrôle statistique des processus avec audits. Une petite variation d'inductance réduit les marges de réglage, modifie les performances du circuit et diminue le rendement de production. Les ingénieurs et les équipes d'approvisionnement évaluant un fabricant d'inductances à tige sont confrontés à une question pratique : quelles techniques et quels contrôles maintiennent réellement l'inductance dans les limites de tolérance sur les grandes séries ? Les cinq disciplines ci-dessous répondent directement à cette question, en montrant ce que chaque contrôle apporte et ce qu'il faut vérifier lors d'un audit fournisseur.
Sélection précise des matériaux de base
Spécification des propriétés magnétiques
L'inductance augmente en proportion directe avec la perméabilité magnétique. Une bobine à air produit un faible champ magnétique. L'insertion d'un matériau magnétique dans cette bobine concentre le champ et augmente considérablement l'inductance et le facteur Q. Cette relation physique fait de la spécification de base le premier levier de cohérence. Un fabricant d'inductances à tige qui contrôle la perméabilité à la source contrôle l'inductance en aval.
Le choix du matériau du noyau d'inductance définit la ligne de base pour chaque unité qui suit. Les ingénieurs spécifient un grade avec une plage de perméabilité définie, puis vérifient ce grade par rapport aux exigences de fréquence et de courant de l'application. Les processus de fabrication de précision maintiennent alors la précision de l'inductance à plus ou moins vingt pour cent. Cette fenêtre dépend d’une perméabilité efficace et stable tout au long du cycle de production. Un déplacement du matériau de base fourni déplace simultanément tous les enroulements de la ligne.
Tests au niveau du lot avant le bobinage
La caractérisation au niveau du lot détecte la dérive de perméabilité avant qu'un fil ne passe sur un noyau. Chaque lot entrant de matériau de noyau d'inducteur passe un test d'échantillon pour vérifier sa perméabilité et sa cohérence dimensionnelle. Les fournisseurs comparent les résultats à la distribution caractérisée pour cette qualité. Une grande partie de ce qui se situe en dehors de la plage n'atteint jamais la station de bobinage.
Cette porte protège la fenêtre de tolérance exécution après exécution. La même discipline s'applique aux inductances et bobines toroïdales, où la qualité du noyau régit la bande d'inductance réalisable. Les données de lot documentées prennent également en charge la traçabilité lors d'un audit fournisseur. Les acheteurs peuvent demander ces enregistrements et confirmer que le contrôle des matériaux de base est un processus mesuré et non une hypothèse. Un matériau de base cohérent, vérifié lot par lot, permet de maintenir la fenêtre de ± 20 % réalisable sur les grandes séries.
Bobinage automatisé avec contrôle de tension
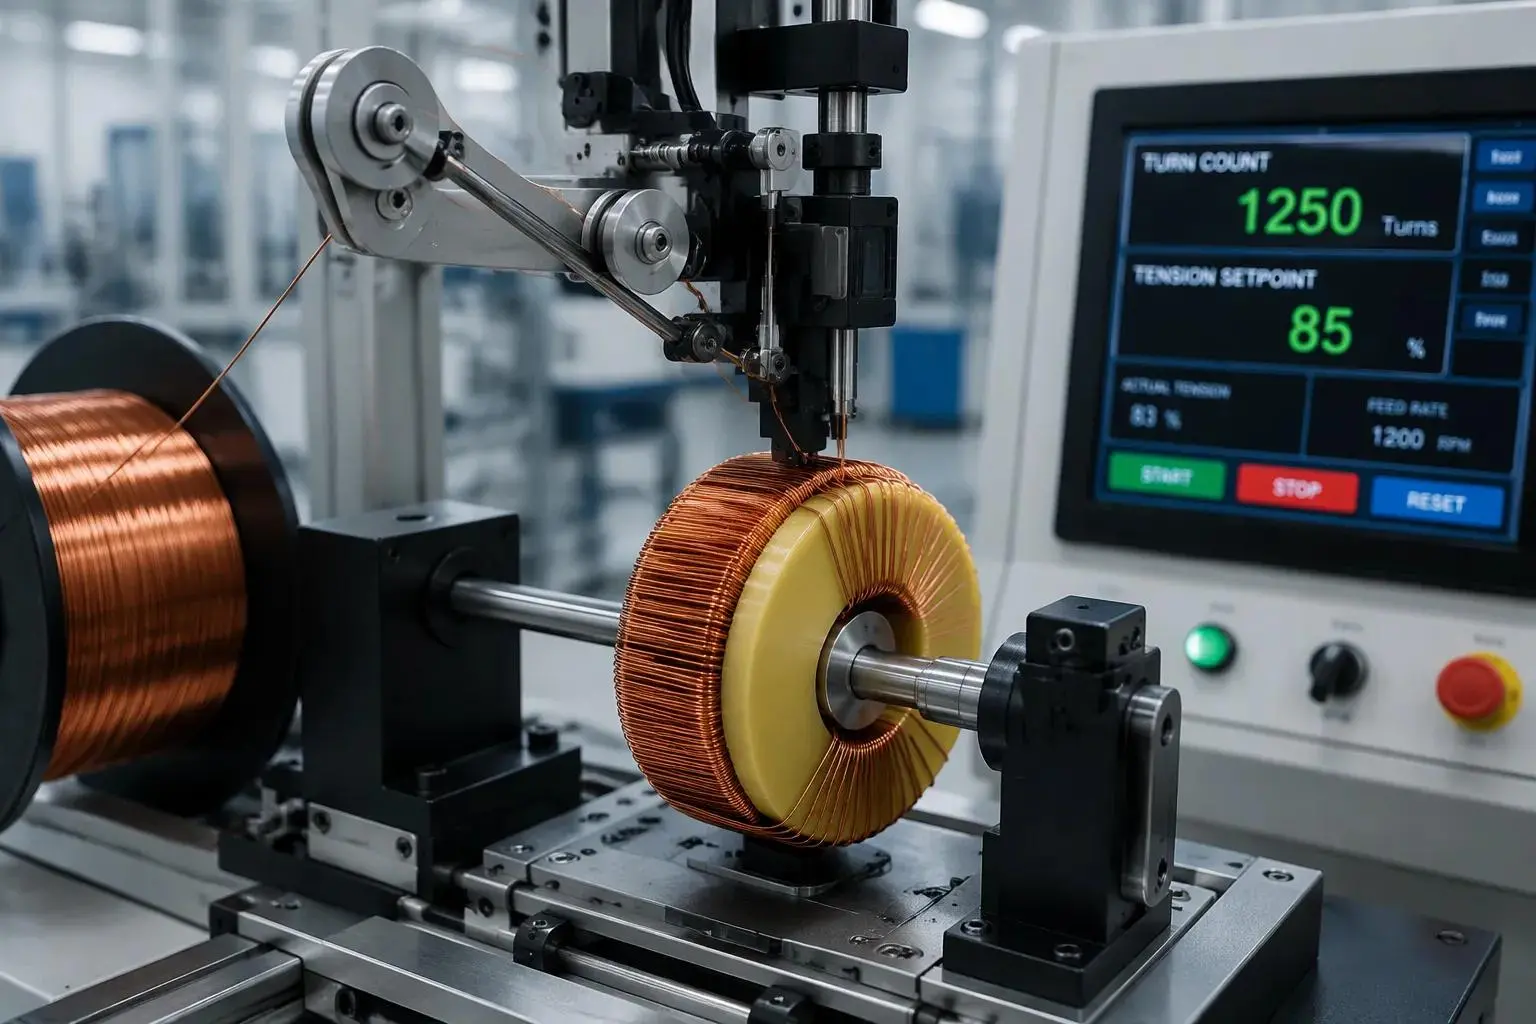
Nombre de tours et densité d'enroulement
Le processus de bobinage est l'étape essentielle de la fabrication des inducteurs . Il définit la valeur de l'inductance, la stabilité de l'inductance et les performances globales. La technique d'enroulement de précision maintient les dimensions des bobines constantes dans la fabrication de gros volumes. L'équipement automatisé compte les tours d'enroulement et les pose en couches égales. Le nombre de tours de chaque fil de cuivre doit correspondre à la conception, car chaque tour supplémentaire renforce le champ magnétique. Un seul tour mal placé modifie ce champ, de sorte que la machine place chaque tour au même pas.
La densité de spire uniforme minimise la variation d'inductance entre les unités. Un chevauchement excessif des spires dans les enroulements monocouches doit être évité pour maintenir une inductance cohérente. Un processus de bobinage discipliné fixe également le nombre de tours de bobinage par couche. Le diamètre du fil et l'espacement des couches déterminent la valeur finale, et la machine maintient les deux dans la recette programmée. Cette discipline recoupe les contrôles de processus des inducteurs toroïdaux, où la répartition des tours et la gestion de la tension servent les mêmes objectifs de cohérence. La même logique s'applique aux inductances et bobines toroïdales, ainsi qu'aux inductances et bobines toroïdales construites sur des noyaux toroïdaux.
Systèmes de tension en boucle fermée
La tension du fil détermine la façon dont les enroulements du fil reposent sur le noyau. Les enroulements de fil lâches changent de position et modifient le circuit magnétique. Les systèmes de tension en boucle fermée mesurent la tension en continu et l'ajustent en temps réel. Les danseurs mécaniques, les alimentateurs servocommandés et les cellules de pesée maintiennent chacun le fil à une traction définie. Le contrôleur compare chaque lecture au point de consigne et corrige le moteur. Une tension contrôlée maintient chaque unité proche de son inductance cible.
Ces commandes prennent également en charge le processus de l'inducteur toroïdal et servent les inducteurs et les bobines toroïdaux de la même manière. Une tension stable préserve la géométrie des enroulements de fil grâce à la manipulation et à l'empotage. Le contrôle de la tension complète le processus d'enroulement. Les journaux de tension documentés donnent aux auditeurs un enregistrement du point de consigne et de la plage mesurée pour chaque analyse. Le résultat est une performance reproductible tout au long du cycle de production.
Tests d'inductance en ligne et retour d'information
Attraper la dérive à la station sinueuse
La mesure en ligne détecte la dérive d'inductance avant que les pièces ne quittent la station de bobinage. Une tête de test dédiée lit chaque bobine finie à sa sortie de la machine. Les opérateurs voient le résultat immédiatement, alors que la pièce est encore en main. Cette vérification précoce de l'inductance empêche une dérive de construire un lot complet d'unités hors tolérance.
Le dispositif de test doit tenir compte de la position de la bobine sur la tige . Faire glisser la bobine le long d'une tige de ferrite modifie l'inductance, le même principe utilisé pour régler les antennes radio AM. Un montage qui place la pièce à un point de référence fixe supprime cette variable. La mesure reflète alors la bobine elle-même, et non l’endroit où l’opérateur l’a placée. Un montage stable maintient la lecture liée au niveau d'inductance cible pour chaque unité.
Boucler la boucle de rétroaction
Les mesures sont répercutées sur les paramètres de bobinage, de sorte que les corrections se produisent pendant le cycle plutôt qu'après. Lorsque les lectures tendent vers le haut ou vers le bas, le contrôleur ajuste le nombre de tours ou la tension sur les pièces suivantes. La ligne revient à son inductance cible sans arrêter la production ni mettre au rebut le lot.
La même discipline de rétroaction s'applique aux tests d'inductances et de bobines toroïdales, où la géométrie du bobinage régit également l'inductance finale. La distribution de rotation sur les noyaux toroïdaux décale la valeur finale de l'inductance, de sorte que la boucle corrige la géométrie de la même manière qu'elle corrige les enroulements des tiges. Les enregistrements de mesures documentés fournissent aux auditeurs la preuve que la boucle se ferme à chaque analyse.
Compensation thermique et contrôle environnemental
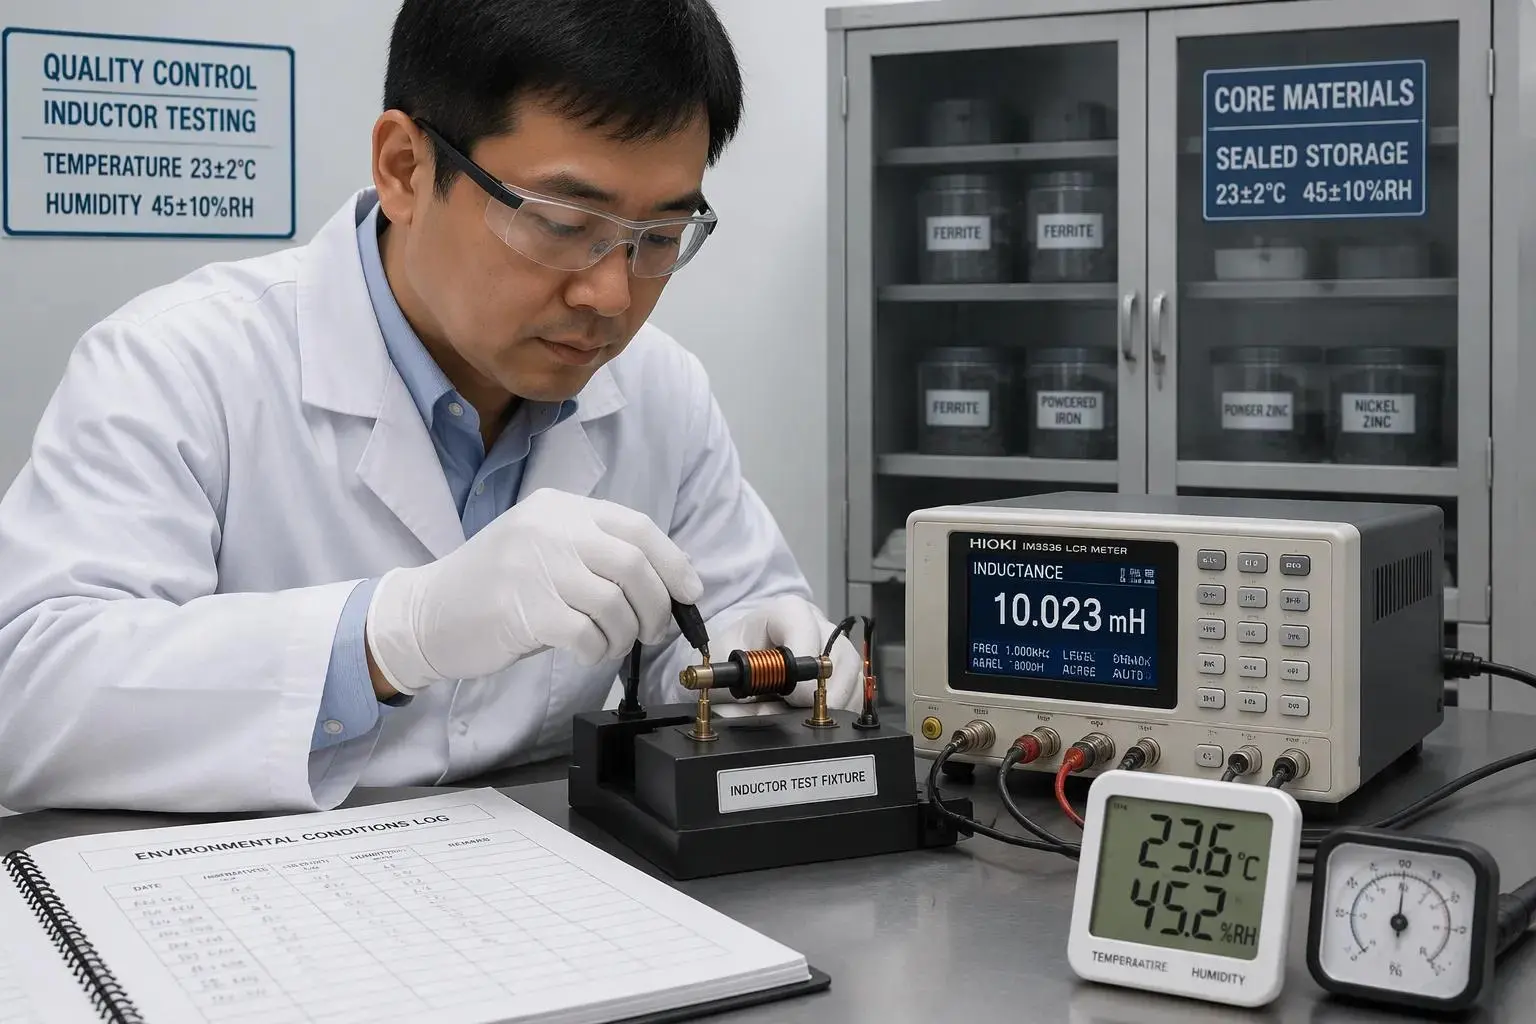
Gestion des effets de la température
La température modifie la perméabilité magnétique et l'inductance suit ce changement. Un matériau de noyau qui fonctionne bien à température ambiante peut dériver une fois que le bobinage chauffe pendant le fonctionnement. Les fabricants résolvent ce problème en sélectionnant des qualités de matériaux de base présentant une perméabilité stable sur toute la plage de température nominale. Ils choisissent également des inducteurs conçus pour une endurance thermique élevée. Cette valeur prend en charge des valeurs d'inductance constantes, une perte magnétique minimale et une stabilité opérationnelle à long terme.
La compensation thermique s'étend à l'atelier de production. Les stations de bobinage et de test fonctionnent à des températures contrôlées, de sorte que les mesures reflètent la pièce plutôt que la pièce. Une lecture de test prise dans une baie froide du matin et une autre prise dans une baie chaude de l'après-midi peuvent différer pour des raisons indépendantes de la bobine. Maintenir la température de la station stable supprime cette variable. La même logique s'applique aux inductances et bobines toroïdales, où la température du noyau affecte la lecture finale de l'inductance, tout comme elle le fait sur une tige.
Contrôle de l'humidité et de la manipulation
L'humidité et les conditions de manipulation pendant la fabrication affectent également les noyaux enroulés. L'absorption d'humidité peut altérer les propriétés efficaces du matériau de base, et une manipulation brutale peut modifier les positions de rotation d'une bobine finie. Les deux effets éloignent l’inductance de sa cible. Les contrôles environnementaux au niveau des stations de bobinage et d'essai protègent la fenêtre de tolérance contre ces influences.
Les contrôles pratiques comprennent la surveillance de l'humidité, le stockage scellé des matériaux de noyau sensibles et des procédures de manipulation définies à chaque station. Les opérateurs utilisent des appareils plutôt que des mains nues pour déplacer les bobines finies. Ces étapes maintiennent la perméabilité magnétique de chaque noyau stable depuis l’inspection entrante jusqu’au test final. La discipline s'étend aux inducteurs et bobines toroïdaux, où la manipulation et le contrôle de l'humidité protègent les mêmes objectifs de cohérence. Les journaux environnementaux documentés donnent aux auditeurs un enregistrement clair des conditions de la station au cours de chaque cycle de production.
Contrôle statistique des processus et audits
Graphiques SPC pour la détection précoce
Les graphiques de contrôle statistique des processus suivent les mesures d'inductance tout au long d'un cycle de fabrication. Chaque point tracé représente une unité testée et le graphique montre la tendance au fur et à mesure de la progression de l'analyse. Une lente dérive ascendante apparaît sous la forme d’une ligne ascendante bien avant qu’une seule pièce ne tombe en panne. Les opérateurs détectent cette dérive très tôt et la corrigent avant qu’elle ne devienne une ferraille. Cette alerte précoce protège la fenêtre de tolérance et réduit les déchets dans la fabrication à grande échelle.
Les limites de contrôle proviennent de la capacité caractérisée du processus et non de conjectures. Le fabricant étudie un fonctionnement stable, mesure la propagation naturelle des valeurs d'inductance et fixe des limites autour de cette propagation. Les points à l’intérieur des limites montrent un processus sous contrôle. Les points hors limites déclenchent une enquête. Un fabricant d'inductances à tige qui établit des limites à partir de données de capacité réelles donne aux auditeurs une base défendable pour chaque décision en jeu.
Échantillonnage de lots et audits finaux
L'échantillonnage par lots et les audits d'inductance finaux constituent la dernière couche de vérification. Un échantillon tiré de chaque lot est mesuré par rapport à la distribution caractérisée. L'audit confirme que les unités expédiées correspondent à la distribution pour laquelle le processus a été conçu. Cette étape ne repose pas sur un seul contrôle de fin de ligne. Il vérifie le tout par rapport au dossier statistique.
La même discipline d'audit s'applique aux inducteurs et bobines toroïdaux , où la géométrie du bobinage régit l'inductance finale. Les auditeurs comparent les résultats des échantillons avec la distribution des noyaux toroïdaux et signalent tout lot qui n'y figure pas. Des enregistrements d’audit documentés complètent la chaîne d’assurance qualité des inducteurs. Les acheteurs peuvent consulter ces enregistrements et confirmer que chaque lot expédié correspond à son inductance cible et à la distribution caractérisée.
Cinq contrôles assurent la cohérence de l'inductance de la conception à l'expédition. La sélection des matériaux de base définit la ligne de base magnétique, l'enroulement automatisé avec contrôle de tension fixe la géométrie de la bobine, les tests en ligne avec retour corrigent la dérive au cours du cycle, le contrôle thermique et environnemental protège la fenêtre de tolérance et le contrôle statistique du processus avec audits vérifie chaque lot. Aucune étape ne garantit à elle seule la cohérence des performances. Un fabricant d'inducteurs à tige compétent superpose les cinq, de sorte que chacun capte ce que les autres manquent. Les ingénieurs et les spécialistes des achats doivent demander aux fournisseurs des données de base au niveau des lots, des journaux de tension, des enregistrements de mesures en ligne, des journaux environnementaux de station et des graphiques SPC construits à partir des capacités caractérisées. Un fabricant d'inductances à tige qui partage ces records démontre le contrôle de l'inductance sur de grandes séries.


