
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Test de fiabilité des inductances de puissance pour les alimentations à découpage industrielles
Les ingénieurs qui construisent des alimentations à découpage industrielles doivent effectuer huit tests sur le plan de qualification : cycles thermiques, chocs thermiques, vibrations, humidité, soudabilité, résistance d'isolation, durée de vie en charge à haute température et vérification de la polarisation CC du courant de saturation. Chaque test cible un chemin de contrainte spécifique.
L'inductance de puissance comporte un risque concentré dans toute alimentation à découpage. Les joints de noyau, d’enroulement et de soudure sont tous soumis à des cycles thermiques et mécaniques en service. Ces contraintes sont à l'origine de la plupart des problèmes de fiabilité du chemin magnétique.
Les tests de fiabilité des inductances de puissance équilibrent deux coûts. Les tests excessifs allongent la qualification et augmentent le coût unitaire. Des tests insuffisants entraînent des échecs sur le terrain. Le bon ensemble de tests correspond à l'application et cet article montre comment le créer.
Exigences industrielles pour les inducteurs de puissance
Exigences en matière de température, de vibrations et de durée de vie
Les alimentations de commutation industrielles fonctionnent en continu, souvent dans des boîtiers à débit d'air limité. Les températures ambiantes restent élevées pendant des années. Les inducteurs de puissance de qualité industrielle doivent donc fonctionner à des températures extrêmes, généralement de -40°C à +125°C ou plus. Le service continu amplifie chaque décision de marge thermique.
Le stress mécanique ajoute une deuxième exigence. Les environnements ferroviaires à grande vitesse, automobiles et industriels exigeants rendent la résistance des joints de soudure, la résistance aux vibrations et la tolérance aux chocs essentielles. Un inducteur de puissance qui survit aux tests au banc peut encore se fissurer au niveau de sa terminaison après des années de vibrations de la machine.
Les attentes au cours de la vie constituent la troisième exigence. Les programmes de qualification prolongent les tests de durée de vie bien au-delà de 1 000 heures, jusqu'à 5 000 heures. Les équipes appliquent ensuite une extrapolation de style Arrhenius par rapport à un critère de dégradation défini. De telles extrapolations sont spécifiques aux pièces testées, aux conditions de contraintes, aux hypothèses et à la définition de la défaillance. Les ingénieurs ne devraient pas les généraliser en tant que règle de durée de vie pour tous les inducteurs.
Profils industriels, consommateurs et automobiles
Chaque segment de marché façonne différemment les exigences en matière d'inductances. L'électronique grand public donne la priorité aux pièces miniaturisées et compactes à haute densité pour les conceptions plus fines des smartphones, des ordinateurs portables, des appareils portables et des appareils domestiques intelligents. Le coût et la taille déterminent ce profil, et une durée de vie plus courte est acceptable. L'automatisation industrielle a besoin d'inducteurs durables et à haut rendement pour un fonctionnement continu des robots, des automates programmables, des capteurs et des VFD. L'automobile exige des pièces compactes à courant élevé, à haute température, alimentées par des plates-formes de batterie de 800 V et une charge ultra-rapide, avec la conformité AEC-Q200 comme porte d'entrée.
Segment | Justification de l'utilisation | Accent sur la fiabilité |
Contrôle industriel et automatisation | Longue durée de vie, température ambiante potentiellement élevée | Fonctionnement 24h/24 et 7j/7, débit d'air de l'enceinte, événements de surcharge, marge thermique à long terme |
Convertisseurs DC/DC automobiles | Compacité, robustesse mécanique, capacité à courant élevé | Série qualifiée automobile, transitoires thermiques et électriques des véhicules |
Convertisseurs Buck grand public au point de charge | Courant élevé dans une zone PCB compacte | Polarisation CC, chauffage par courant ondulé, température en service continu |
Les marges diminuent à des températures extrêmes. Le courant nominal efficace et la marge de courant de saturation diminuent tous deux à mesure que le noyau chauffe. Un courant nominal insuffisant se manifeste par une chute d'inductance ou un emballement thermique. La définition des exigences avant les tests évite cette inadéquation. Les paramètres électriques clés tels que l'isat, la fréquence de résonance propre et le courant efficace doivent être spécifiés à la température de fonctionnement la plus défavorable, et non à la température ambiante de la pièce.
Tests de fiabilité essentiels des inducteurs de puissance
Les tests de fiabilité des inductances de puissance reposent sur un ensemble défini de tests de contrainte. Chaque test reproduit une contrainte sur le terrain et expose un mécanisme de défaillance. Les ingénieurs doivent considérer cet ensemble de tests comme l'épine dorsale de tout plan de qualification .
Cyclisme thermique et choc thermique
Le cycle thermique déplace la pièce entre des limites de température basse et haute à une vitesse de rampe contrôlée. La rampe lente permet à l'ensemble de se dilater et de se contracter. Le choc thermique applique les mêmes extrêmes avec un transfert quasi instantané. La forte pente met l'accent sur l'interface entre des matériaux ayant des taux d'expansion différents. Les deux tests ciblent la fissuration du noyau, la fatigue des enroulements et la fissuration des joints de soudure. Le choc thermique constitue l’écran le plus dur pour l’intégrité des terminaisons. Le cycle thermique simule mieux les variations ambiantes quotidiennes dans une enceinte.
Vibration, humidité et soudabilité
Les tests de vibration secouent la pièce montée sur un balayage de fréquence. Il cible la fatigue mécanique au niveau des joints de soudure et de tout assemblage de noyau lâche. Les tests d'humidité maintiennent la pièce à une température et une humidité relative élevées. La pénétration d'humidité dégrade l'isolation et corrode le bobinage. Les tests de soudabilité vérifient que les terminaisons sont correctement mouillées pendant l'assemblage. Un mauvais résultat de mouillage laisse présager des joints faibles avant même la mise en service de la pièce.
Les tests de soudabilité et d'humidité détectent les faiblesses des enroulements et des terminaisons que les tests thermiques ne parviennent pas à détecter. La contrainte thermique révèle un décalage de dilatation. Il ne révèle pas de terminaison résistant au mouillage ni d'enroulement qui absorbe l'humidité au fil du temps. Ces deux tests comblent cet écart.
Test | Profil de contrainte typique | Objectif d'acceptation |
Cyclisme thermique | Excursions répétées de bas en haut sur une rampe contrôlée | Aucune fissure centrale ; décalage d'inductance dans la limite ; DCR stable |
Choc thermique | Transfert rapide entre les températures extrêmes | Aucune fissure de terminaison ou de joint de soudure ; isolation intacte |
Vibration | Balayage de fréquence sur la pièce montée | Pas de fatigue articulaire ; pas de relâchement du noyau ; paramètres stables |
Chaleur humide / humidité | Température élevée avec humidité relative élevée | Résistance d'isolation supérieure au minimum ; pas de corrosion |
Soudabilité | Trempage de soudure contrôlé à une température spécifiée | Mouillage complet de la terminaison ; pas de démouillage ni de vides |
Le tableau donne les profils typiques et les orientations d'acceptation. Les limites exactes proviennent de la norme choisie et de l'application. Un inducteur de puissance qui résiste aux contraintes thermiques mais ne peut pas être soudé pose toujours un risque de fiabilité en production. L’ensemble de tests fonctionne dans son ensemble et non comme des contrôles isolés.
Résistance d'isolation et durée de vie de la charge
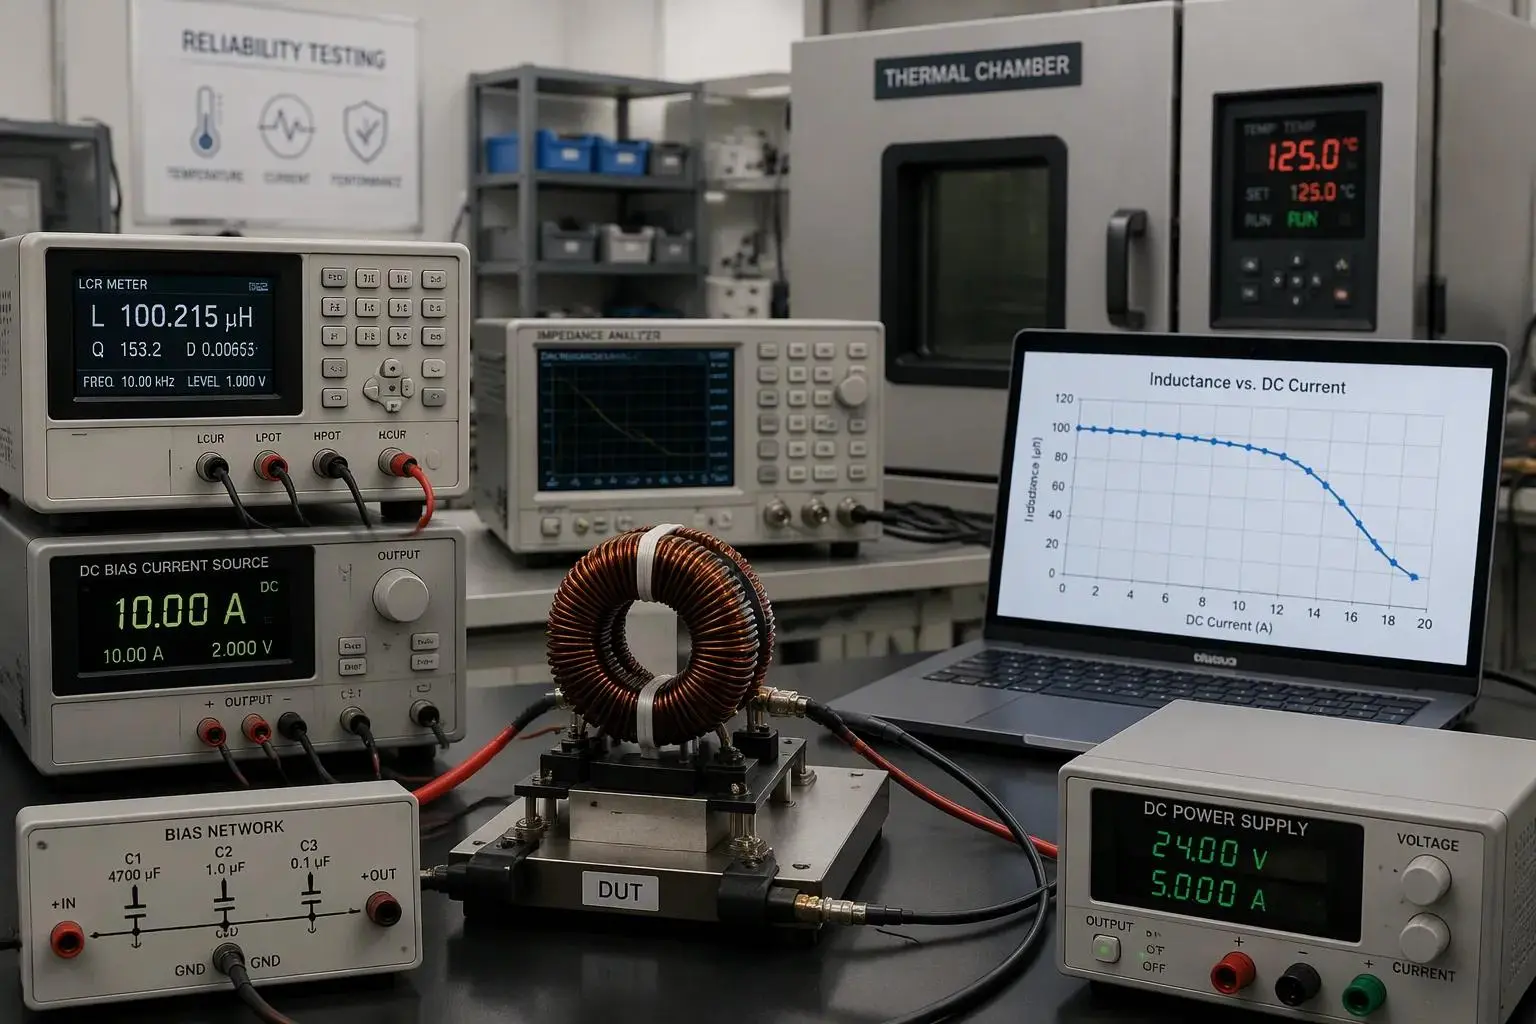
La résistance d'isolement mesure l'isolement entre l'enroulement et le noyau au fil du temps. Une lecture élevée confirme un revêtement d'émail sain et une canette propre. L’humidité, le vieillissement thermique et les contraintes de tension érodent lentement cette barrière. Une résistance d’isolement en baisse signale un risque de claquage avant l’apparition d’un court-circuit.
Durée de vie et dérive à haute température
La durée de vie de charge à haute température fait fonctionner l' inducteur de puissance au courant nominal et à une température élevée pendant une période prolongée. Le test expose l'inductance à long terme et la dérive de la résistance CC. Les deux paramètres changent à mesure que le noyau vieillit et que le bobinage se stabilise. La dérive est importante car la modélisation des pertes dépend de valeurs stables. Une résistance continue croissante ajoute une perte d’enroulement. Une inductance en baisse augmente le courant d'ondulation et la perte du noyau CA. Ensemble, ils poussent la température à la hausse. Les ingénieurs comparent la dérive à la lecture initiale et à la tolérance de la fiche technique.
Vérifications de la polarisation CC et du courant de saturation
Le test de polarisation CC superpose un courant CC au signal de mesure CA. La configuration nécessite un compteur LCR ou un analyseur d'impédance, une source CC contrôlée et un réseau de polarisation qui isole l'instrument du CC. L'ingénieur fait d'abord correspondre les conditions de la fiche technique pour la fréquence, le niveau de courant alternatif et la température, puis effectue une compensation ouverte et courte. L'inductance à polarisation nulle devient la référence L0. Le courant augmente ensuite par étapes contrôlées, l'inductance et la température étant enregistrées à chaque étape. L'isat mesuré est le courant continu où l'inductance chute selon le critère indiqué par le fabricant.
Critère de chute d'inductance | Inductance résultante pour une pièce nominale de 10 µH |
10% de réduction | ~9µH |
20% de réduction | ~8 µH |
30% de réduction | ~7 µH |
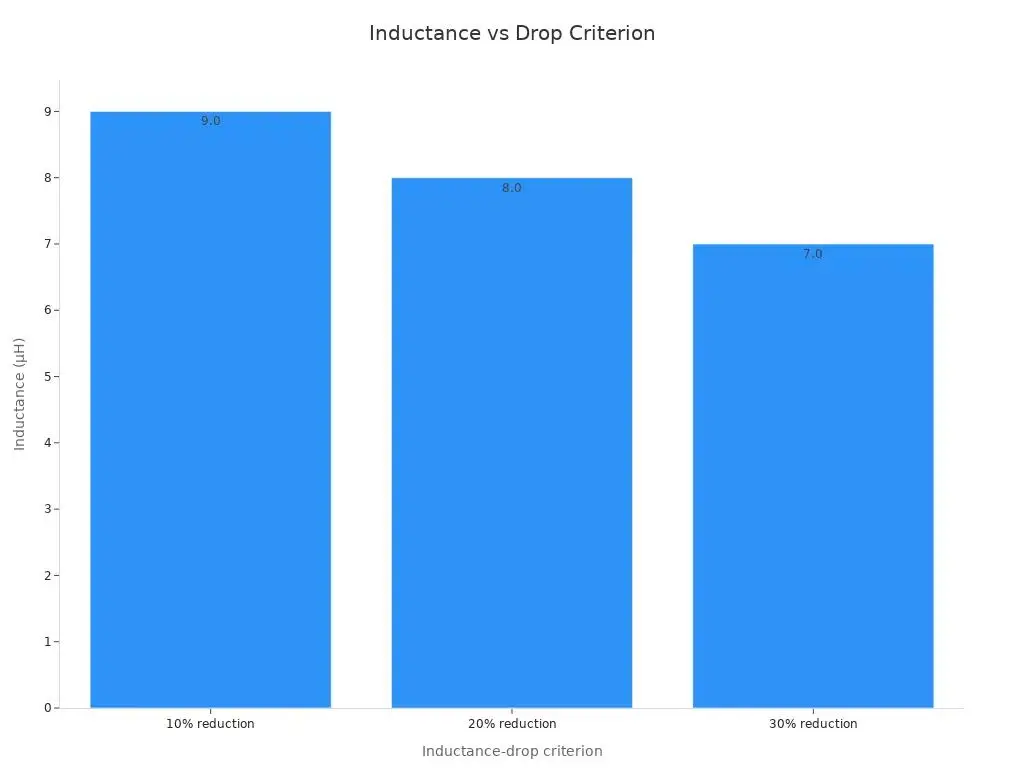
Aucun pourcentage de chute n’est universel. Une pièce évaluée à 30 % de baisse peut présenter un indice isat plus élevé qu'une pièce évaluée à 10 %. Les comparaisons ne sont valables que lorsque la définition de la chute et les conditions de test correspondent. L'ingénieur doit également lire la courbe L en fonction de I pour chaque courant détecté par le circuit : fonctionnement normal, pic en régime permanent, démarrage et transitoire. Une pièce nominale de 10 µH peut fournir seulement 7,5 µH au point de fonctionnement, et les calculs du convertisseur doivent utiliser cette inductance restante. Le matériau de base façonne la courbe. Les noyaux de ferrite présentent un fort genou de saturation, tandis que les noyaux en poudre et en composite métallique diminuent progressivement. Un courant nominal insuffisant se manifeste par un genou mou croisé trop tôt. Le courant de saturation de pointe doit donc se situer au-dessus de la charge la plus défavorable avec marge, et le courant de saturation nominal doit être maintenu sur toute la plage de température.
Normes et critères d'acceptation
Cartographie AEC-Q200, CEI et MIL-STD
Chaque test du plan de qualification remonte à une famille de normes nommée. AEC-Q200 (Rev-E, 2023) sert de principale norme de qualification pour les tests de contrainte pour les composants passifs et couvre explicitement les inductances et les éléments magnétiques. Il ajoute des tests spécifiques à l'AEC en plus des méthodes de base, y compris une durée de vie en humidité polarisée à 1 000 heures, 85 °C, 85 % HR avec polarisation nominale, ainsi que la résistance des bornes. La CEI 60068 fournit les méthodes d'essais environnementaux et mécaniques de base auxquelles l'AEC-Q200 fait référence. MIL-STD-883 et la série JEDEC JESD22-A lui servent de normes de base sous-jacentes. Les documents de l'AEC s'appuient sur ces méthodes mais ne les remplacent pas.
L'AEC-Q200 couvre tout ce qui n'est pas un semi-conducteur : condensateurs, résistances, inductances, composants magnétiques, varistances, fusibles et cristaux.
Les dessins industriels empruntent souvent les niveaux de tests automobiles de manière sélective. Un concepteur peut adopter le profil de durée de vie en humidité polarisée pour une application dans un boîtier scellé et ignorer un balayage de vibration que la méthode de montage traite déjà. Cet emprunt sélectif fonctionne lorsque l'ingénieur documente la justification.
Lire correctement les critères d'acceptation
Les seuils de réussite/échec nécessitent une lecture attentive. Les limites de changement d'inductance définissent dans quelle mesure la valeur peut dériver par rapport à la lecture initiale. Les limites de décalage DCR limitent l’augmentation de la résistance CC. Les minimums de résistance d’isolation définissent le plancher pour l’isolation entre l’enroulement et le noyau. Les critères visuels couvrent les fissures du noyau, le mouillage des terminaisons et la lisibilité du marquage. Un inducteur de puissance ne répond au plan que lorsque tous les critères sont satisfaits.
Copier les niveaux par défaut d'une norme sans les comparer à l'application pose problème. Une marge de courant de saturation par défaut peut supposer une température ambiante bénigne que le boîtier ne délivre jamais. La valeur nominale actuelle et la marge de courant efficace doivent refléter le pire des cas. Les ingénieurs doivent confirmer chaque seuil par rapport aux conditions sur le terrain avant de signer le plan.
Interprétation des résultats et des modes de défaillance
Fissuration du noyau, fatigue des enroulements, joints de soudure
Une inductance de puissance défaillante présente généralement l'une des cinq signatures. La fissuration du noyau apparaît comme une fracture visible après un choc thermique ou un choc mécanique. La fatigue du bobinage se manifeste par une spire cassée ou court-circuitée après une expansion et une contraction répétées. Surfaces de fissuration des joints de soudure à la terminaison après des vibrations ou des cycles thermiques. La rupture d’isolation se manifeste par une baisse de la résistance d’isolation. La dérive d'inductance apparaît comme un lent changement de valeur tout au long de la durée de vie de la charge.
Chaque signature pointe vers une cause profonde différente. Une fissure le long du bord du noyau suggère un gradient thermique que la pièce n'a pas pu absorber. Un enroulement fatigué suggère que le cuivre et le noyau se sont déplacés à des vitesses différentes. Un joint fissuré suggère la méthode de montage ou le profil de soudure, et non la conception magnétique. Les ingénieurs doivent enregistrer l'emplacement de la défaillance avant de remplacer la pièce.
Usure et échecs en début de vie
Le séquençage des tests sépare les deux catégories. Les défauts en début de vie apparaissent dans les premières heures d’un test de résistance. Les mécanismes d'usure apparaissent tardivement et se développent régulièrement. Une pièce qui tombe en panne à 100 heures d'un test de durée de vie en charge de 1 000 heures comporte un défaut. Une pièce qui dérive après 4 000 heures montre un vieillissement normal. L'analyse des défaillances confirme ensuite le mécanisme par coupe transversale ou microscopie.
Une construction cohérente réduit la variation qui complique cette lecture. Un fabricant disposant d'une sélection interne de matériaux magnétiques et de processus IATF 16949 maintient une répartition serrée d'une unité à l'autre. Un spread serré rend visible une tendance à la dérive par rapport à une ligne de base stable. Le spread lâche cache la tendance à l’intérieur du scatter normal.
Surveillez un courant nominal insuffisant lors de l’interprétation. Une pièce qui surchauffe au courant efficace nominal peut présenter simultanément une résistance continue croissante et une inductance décroissante. Ce modèle reflète la perte d'enroulement et la perte de noyau dépassant la conception thermique, et non un défaut aléatoire. La marge de courant de saturation et le courant nominal doivent tous deux se maintenir à la température la plus défavorable avant que l'ingénieur ne nettoie la pièce.
Faire correspondre les niveaux de test aux applications
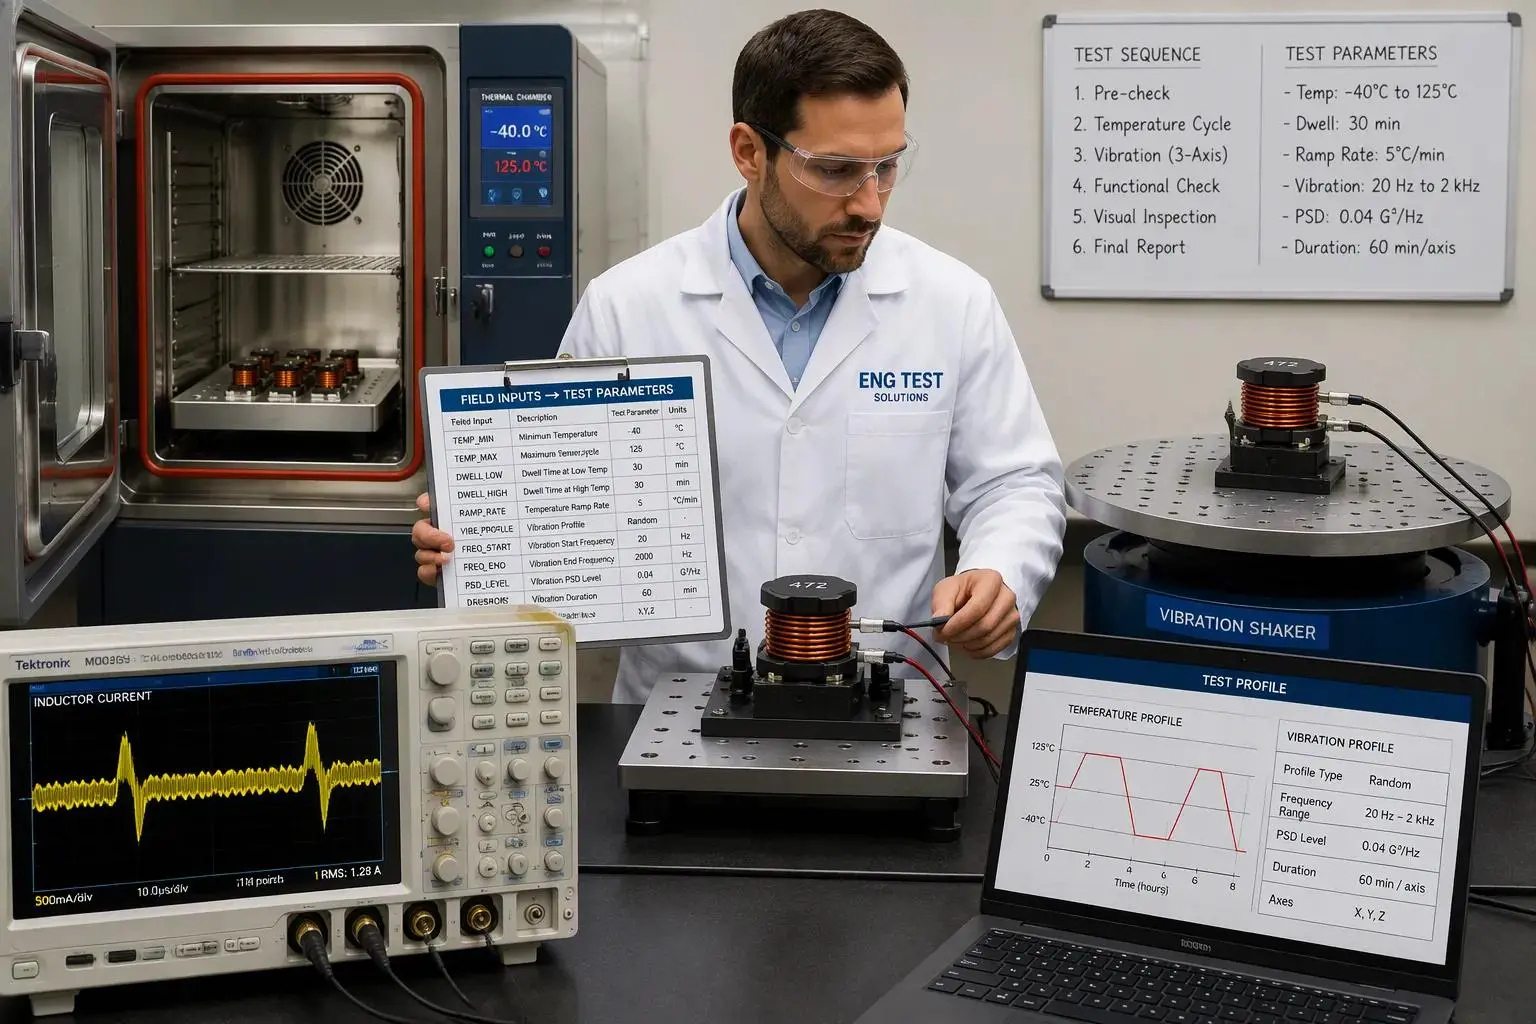
Dérivation de profils à partir des conditions de terrain
Un profil de test doit refléter l'environnement de terrain, et non un profil par défaut d'une feuille de données générique. L'ingénieur commence par trois entrées : la plage de température ambiante à l'intérieur du boîtier, le spectre de vibrations de l'emplacement de montage et le cycle de service de la charge. Chaque entrée correspond à un paramètre de test spécifique.
Saisie sur le terrain | Paramètre de test qu'il définit |
Plage ambiante du boîtier | Limites basses et hautes du cycle thermique, durée de trempage |
Spectre de vibration de montage | Bande de balayage des vibrations et niveau d'accélération |
Cycle de charge et événements de pointe | Durée de vie de la charge, niveau de polarisation pour les balayages de polarisation DC |
La charge la plus défavorable mérite une attention particulière. L'ingénieur doit lier les marges de courant nominal et de courant de saturation à la charge la plus lourde que le circuit exigera jamais, y compris les pics de démarrage et les pics transitoires. Une inductance de puissance dimensionnée uniquement pour la charge nominale s'affaissera lorsque le transitoire arrivera. La valeur isat doit dépasser ce pic avec une marge à la température de fonctionnement la plus élevée, là où le courant de saturation chute. Le courant nominal efficace doit couvrir le chauffage en régime permanent et l'augmentation de température qui en résulte doit rester à l'intérieur de la conception thermique. Le courant d'ondulation ajoute une perte de courant alternatif en plus du chauffage en courant continu, de sorte que le profil doit refléter la véritable ondulation à la fréquence de commutation.
Éviter les tests excessifs et insuffisants
Les tests excessifs ont un prix visible. Des lots de tests supplémentaires, des durées plus longues et des analyses de défaillance répétées allongent le calendrier de qualification et augmentent le coût unitaire. Un balayage vibratoire copié à partir d'un programme automobile peut ajouter des semaines à un plan pour une pièce boulonnée à l'intérieur d'une armoire fixe. Cet effort n’achète que peu de confiance.
Le sous-test entraîne un prix caché. Un test d'humidité ignoré ou une vérification du courant de saturation lâche peut réussir une pièce qui échoue sur le terrain. Les défaillances sur le terrain coûtent bien plus cher que le temps de test qu’elles auraient consommé. L'ingénieur doit placer chaque test là où le risque d'application le justifie.
Il existe un raccourci pratique. La sélection unique et l'assistance aux tests d'un fabricant d'inducteurs expérimenté raccourcissent considérablement cette étape de mise en correspondance. Un fournisseur disposant d'une sélection interne de matériaux magnétiques peut proposer un profil à partir de la description de l'application, fournir des échantillons pour vérification et confirmer les données de courant isat et rms par rapport au point de fonctionnement réel. Ce support transforme le dimensionnement et la sélection des inducteurs d'une supposition en une décision documentée. L'ingénieur est toujours responsable de l'appel de réception final, mais le travail de mise en correspondance démarre à partir de données testées plutôt que d'une page blanche.
L’objectif est un plan de bonne taille. Chaque test répond à un risque de terrain que l'application présente réellement. Les tests de fiabilité des inductances de puissance fonctionnent mieux lorsque le profil suit les conditions du terrain et que les marges de courant suivent la charge la plus défavorable.
Considérations relatives aux coûts et à la conformité
D’où vient le coût de qualification
Le coût de qualification provient de quatre sources. Le nombre de lots de test définit le coût de base, puisque chaque lot consomme des pièces, du temps de montage et des heures de laboratoire. La durée du test multiplie cette base, et une longue durée de vie en charge occupe les chambres pendant des semaines. L'analyse des échecs augmente les coûts chaque fois qu'un échantillon échoue, car les coupes transversales et la microscopie nécessitent une main-d'œuvre spécialisée. La requalification après une modification de conception redémarre une partie du cycle, et une modification tardive peut anéantir la totalité d'un plan achevé.
Inducteur de coûts | Ce qu'il consomme |
Nombre de lots tests | Pièces, accessoires, heures de laboratoire par lot |
Durée de l'essai | Temps de chambre sur toute la durée du cycle |
Analyse des échecs | Main d'œuvre spécialisée par échantillon défaillant |
Requalification | Répétition des tests concernés après des modifications de conception |
Une inductance de puissance figure au centre de ce budget. Son comportement en matière de perte de noyau et de perte d'enroulement détermine le nombre de tests thermiques dont le plan a besoin. Une pièce avec une marge de courant de saturation généreuse nécessite moins de répétitions qu'une pièce poussée près de sa limite.
Construire un plan de test de bonne taille
Un plan adapté commence par les conditions d'application et non par le menu complet d'une norme. L'ingénieur sélectionne d'abord les tests essentiels, puis ajoute des tests optionnels uniquement lorsqu'un risque spécifique les justifie. Un boîtier scellé peut justifier le test d'humidité et supprimer un balayage de vibration que la méthode de montage gère déjà.
Le type de composant doit également guider le plan. Les inductances à noyau de ferrite conviennent aux alimentations à découpage haute fréquence et aux rôles EMI, où la perte de noyau et la fréquence de résonance propre dominent la conception. Les inductances toroïdales à courant élevé conviennent au stockage et au filtrage d'énergie, là où le courant de saturation et la marge de courant efficace sont les plus importants. L'ingénieur doit choisir le type qui correspond à l'application plutôt que de tester chaque type à chaque niveau. Ce choix maintient l'inductance, le courant nominal et les marges de courant d'ondulation alignés sur le devoir réel, et maintient le budget de qualification orienté vers un véritable risque sur le terrain.
L'ensemble de tests essentiels couvre les cycles thermiques, les chocs thermiques, les vibrations, l'humidité, la soudabilité, la résistance d'isolation, la durée de vie en charge et la polarisation CC. Les ingénieurs lisent les résultats par rapport aux limites de dérive et aux signatures de défaillance, puis ajustent les niveaux aux conditions du terrain.
Une liste de contrôle pratique guide la sélection et la qualification :
1. Définir l'application et les conditions de fonctionnement les plus défavorables.
2. Déterminez l'inductance, l'ondulation et le courant de crête requis.
3. Écran des fiches techniques sous biais et température, et non sous valeurs nominales.
4. Vérifiez qu'isat efface le pic transitoire à la température maximale.
5. Vérifiez la construction, les preuves de qualification et les critères d'acceptation.
6. Modélisez et testez le circuit final avant approbation.
Équilibrer la fiabilité et le coût signifie tester les contraintes de l'application, et rien de plus.


