
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Exigences de traçabilité et de qualité de production des inducteurs automobiles
Les inducteurs automobiles doivent satisfaire à deux cadres directeurs : IATF 16949 pour la traçabilité et le contrôle des processus, et AEC-Q200 pour la qualification des composants passifs. AEC-Q200 est la spécification de l'Automotive Electronics Council pour les condensateurs, les résistances, les inductances, les transformateurs, les cristaux et les fusibles ; une pièce sans elle n'est pas de qualité automobile. L'IATF 16949 ajoute des contrôles stricts de traçabilité des inducteurs automobiles, une planification avancée de la qualité des produits et une gestion formelle des risques.
Les enjeux sont absolus. Les circuits sous le capot et les circuits critiques pour la sécurité n'exigent aucune panne tout au long de la durée de vie du véhicule, une situation à laquelle les pièces commerciales standard ne sont jamais confrontées.
Paramètre | CI commerciaux | Exigences automobiles |
Température de fonctionnement | 0°C à 85°C | -40°C à 150°C |
Durée de vie prévue | 2 à 3 ans | 10 ans ou plus |
Taux d'échec acceptable | 300 parties par million | zéro |
Les composants contrefaits constituent un risque réel et bien documenté dans les chaînes d’approvisionnement automobile. Achetez toutes les pièces qualifiées AEC-Q100 et AEC-Q200 exclusivement auprès de distributeurs franchisés qui peuvent fournir une traçabilité complète des lots jusqu'au fabricant de semi-conducteurs d'origine.
Exigences de traçabilité des inducteurs automobiles
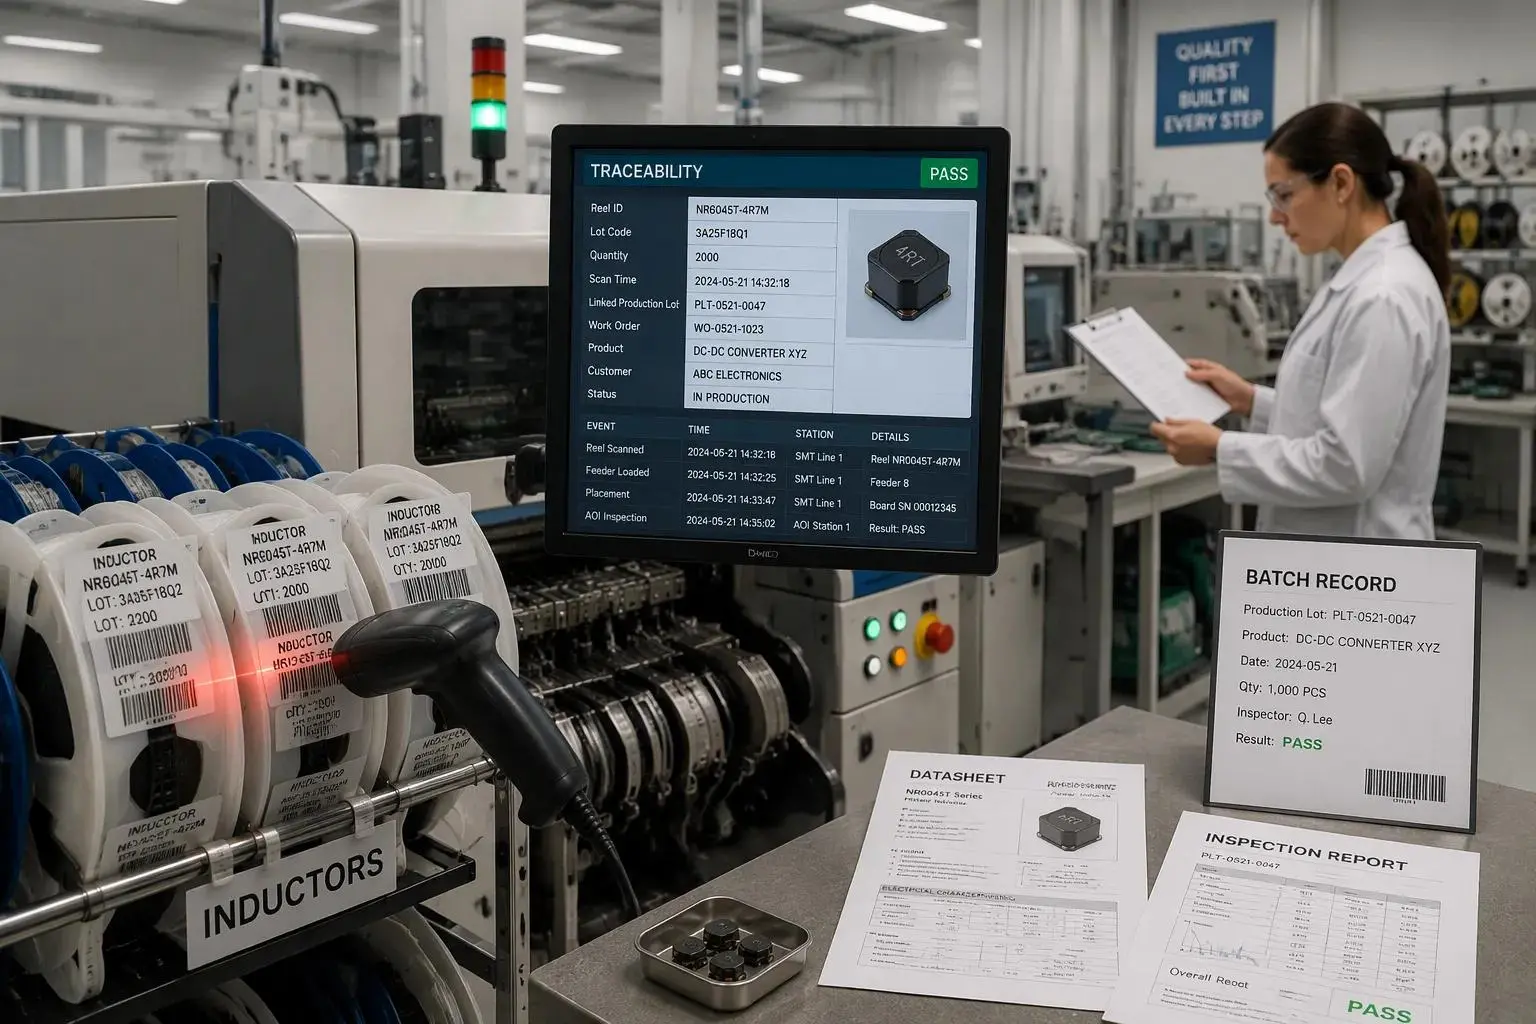
La conformité à la norme IATF 16949 exige des contrôles de traçabilité stricts et une documentation de bout en bout de chaque étape de production. La traçabilité des inducteurs automobiles commence par le lot et s'étend jusqu'à l'unité individuelle. Cette discipline sépare les programmes d'électronique automobile des programmes commerciaux.
Suivi au niveau du lot et au niveau de l'unité
La traçabilité obligatoire des lots commence par un code de lot unique attribué au stade de la matière première. Ce code suit le noyau enroulé, l'assemblage et l'opération de test. La traçabilité au niveau de la bobine étend le fil jusqu'à l'étape d'emballage, afin qu'un client puisse identifier la bobine exacte expédiée avec un bon de commande. La traçabilité des bobines au niveau de l'alimentateur ferme la boucle sur la ligne : une machine de placement lit l'identité de la bobine, et l'enregistrement d'assemblage relie ensuite chaque inducteur placé à sa bobine source. Cette traçabilité bidirectionnelle de bout en bout permet à un fabricant de passer d'un retour sur site à un lot de production, ou d'un lot suspect à chaque assemblage concerné.
Rappels de limites de suivi au niveau des pièces. Un défaut limité à un lot reste confiné, car l'enregistrement relie les pièces aux données de traitement. Les clients gagnent en confiance lorsqu'ils peuvent demander un exemple d'enregistrement de lot et le recevoir en attendant. L'enregistrement doit nommer le lot, le code de date, le résultat de l'inspection et le résultat fonctionnel, comme le note PCBasic dans ses directives d'audit des fournisseurs. La fabrication verticalement intégrée prend en charge un contrôle qualité complet de bout en bout et une traçabilité complète, car une seule organisation est propriétaire de chaque étape, du bobinage au test final. Cette propriété supprime les lacunes de transfert où les enregistrements échouent.
Documentation et conservation des données
La documentation et la conservation des données font de la traçabilité des inducteurs automobiles une preuve. CoilMX conseille de conserver la révision de la fiche technique sélectionnée, la comparaison électrique, l'examen de l'empreinte, les résultats des tests d'échantillon et tout enregistrement de qualification spécifique au client avec le projet. Pour les programmes d'approvisionnement contrôlé, les acheteurs doivent confirmer les informations de commande et les attentes en matière de notification de modification auprès du fournisseur. Les fournisseurs d'inducteurs qualifiés AEC-Q200 prennent généralement en charge la documentation PPAP, la traçabilité et les exigences de fiabilité ou de validation spécifiques au projet conformément à la norme IATF 16949.
L'IATF 16949 ajoute à cette base des exigences spécifiques à l'automobile, c'est pourquoi la plupart des programmes automobiles de niveaux 1 et 2 l'exigent spécifiquement plutôt que d'accepter la norme ISO 9001 seule.
Samtec illustre la norme dans la pratique : ses produits automobiles de la série A sont fabriqués dans une installation contrôlée IATF 16949, construits selon les dessins et les normes Samtec, enregistrés dans le système international de données sur les matériaux et pris en charge par des packages de processus d'approbation des pièces de production de niveau 3. L'enregistrement qui a du poids enregistre une non-conformité : ce qui n'a pas fonctionné, quand elle a été signalée, quel correctif a été appliqué et qui l'a signé. Les auditeurs devraient demander ce dossier à un grand nombre de personnes. Un lot rejeté, une refonte ou un changement de fournisseur doivent chacun laisser une entrée datée avec le nom d'un propriétaire. Les enregistrements de traçabilité de bout en bout relient ces preuves à un lot, en commençant avant qu'une seule pièce ne soit passée, avec les achats auprès de sources approuvées, l'examen de la documentation d'approvisionnement et l'inspection à la réception basée sur les risques liée à la commande. Un identifiant de lot extrait ensuite le matériau, le processus et le test sur un seul thread. Les champs intéressants incluent la révision de la nomenclature, le numéro de lot, l'itinéraire du processus et les entrées de contrôle qualité qui nomment ce qui a été vérifié à chaque étape, du résultat du premier article au résultat du test fonctionnel, écrit dans un système d'exécution de fabrication. Les programmes d'électronique automobile dépendent de cette discipline et les enregistrements liés doivent pouvoir être récupérés pour un lot nommé.
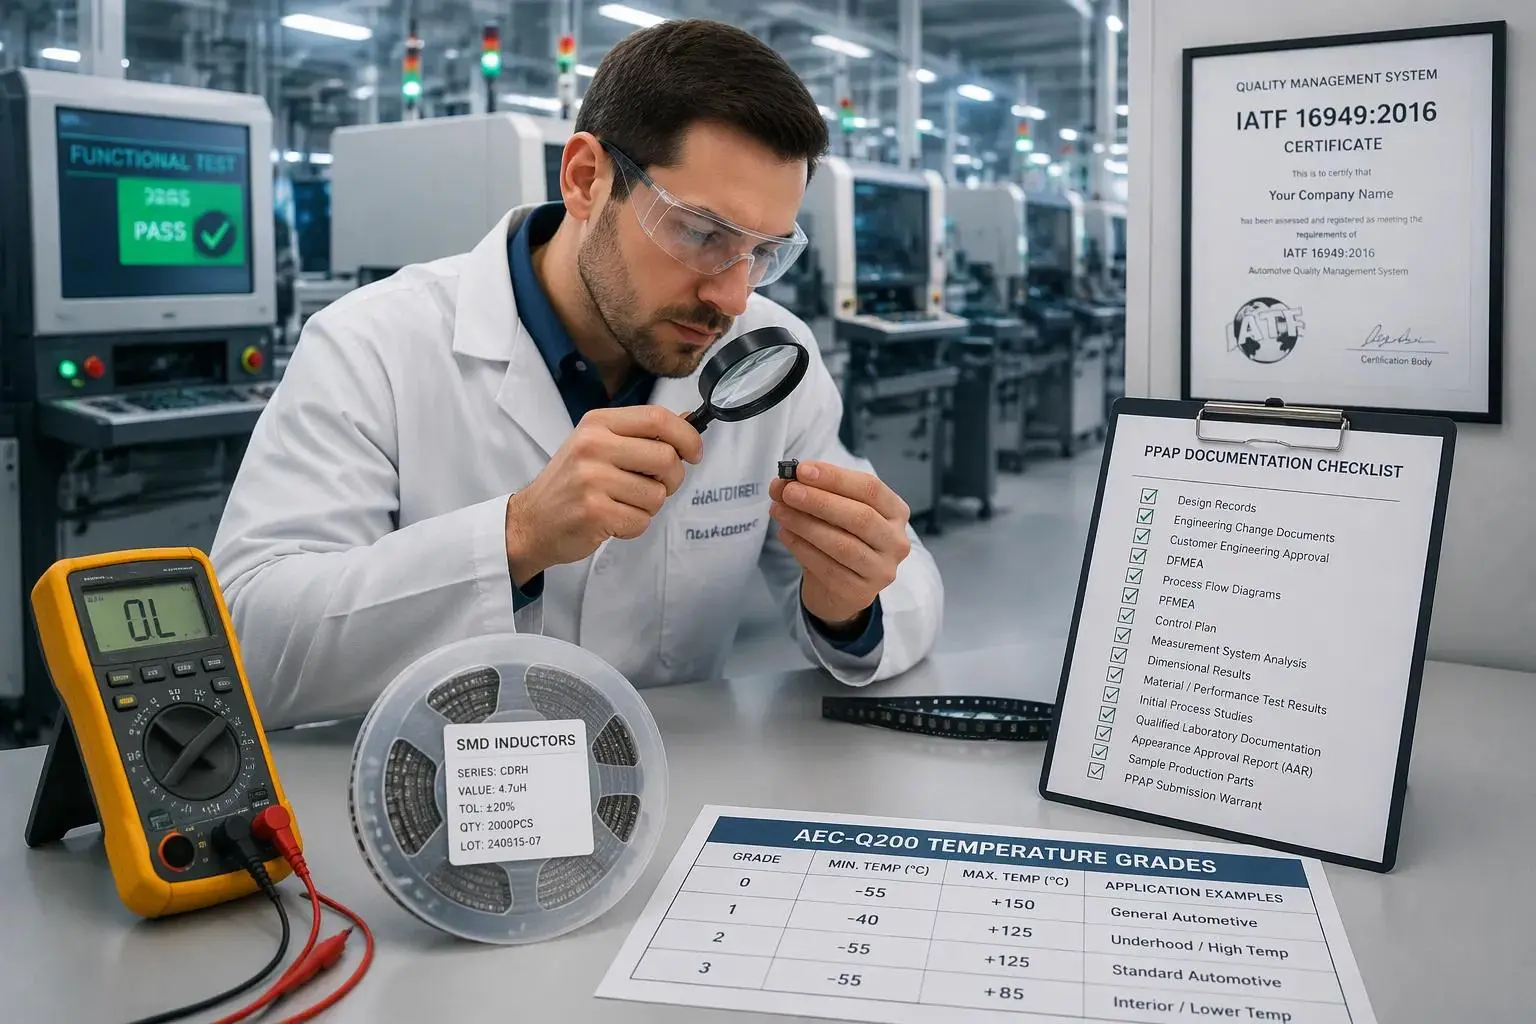
La qualité de production dans la conception d'inductances de convertisseurs CC-CC automobiles repose sur deux piliers : un système de gestion de la qualité conforme et une pièce qualifiée. Les deux doivent tenir avant qu’une seule bobine ne soit expédiée.
Conformité à la norme IATF 16949
L’objectif de défaillance sur le terrain est de zéro partie par million. Ces objectifs déterminent chaque décision de processus dans la conception d’inductances de convertisseur CC-CC automobile.
La conception des processus doit tenir compte de la fiabilité et de la stabilité. Les processus clés nécessitent un CPK d'au moins 1,67, un niveau de capacité qui laisse une marge mesurable entre la limite de spécification et la répartition du processus. Un processus exécuté en dessous de ce seuil ne peut pas démontrer la stabilité exigée par les programmes d’électronique automobile.
La conformité à la norme IATF 16949 nécessite également une planification avancée de la qualité des produits (APQP). Les fournisseurs soumettent une documentation PPAP qui comprend des enregistrements de conception, des diagrammes de flux de processus, une FMEA, des plans de contrôle et des études de capacité. L’approbation APQP et PPAP est la passerelle formelle pour devenir un fournisseur approuvé. Les fournisseurs de produits magnétiques certifiés automobiles prennent en charge la documentation PPAP ainsi que les exigences de fiabilité ou de validation spécifiques au projet.
Qualification standard AEC-Q200
La norme AEC-Q200 définit la qualification par grade. Panasonic documente les plages de température comme suit.
Grade | Plage de température |
Niveau 0 | -50°C à +150°C (le plus sévère, tous les emplacements de montage) |
1re année | -40°C à +125°C (zones à haute température comme le compartiment moteur) |
2e année | -40°C à +105°C (certaines zones de la cabine passagers) |
3e année | -40°C à +85°C (usage général dans l'habitacle) |
4e année | 0°C à +70°C (hors domaine électrique automobile) |
Les conditions de test diffèrent selon le niveau, même pour le même élément de test. Les tests majeurs nécessitent des tailles d'échantillon statistiquement justifiées, telles que n = 77.
L'AEC-Q200 contient 28 éléments de test au total, mais les appareils magnétiques sont confrontés à un ensemble plus restreint. Le tableau 5 de l'AEC-Q200 Rev E répertorie les tests applicables pour les inductances et les transformateurs, selon Codaca :
1. Test électrique avant et après contrainte
2. Exposition à haute température (stockage)
3. Cycle de température
4. Biais d’humidité
5. Durée de vie à haute température
6. Visuel externe
7. Dimensions physiques
8. Force des bornes (au plomb)
9. Résistance aux solvants
10. Choc mécanique
11. Vibrations
12. Résistance à la chaleur de soudure
13. ESD (modèle du corps humain)
14. Soudabilité
15. Caractérisation électrique
16. Inflammabilité
17. Flexibilité de la carte (SMD)
18. Force des bornes (SMD)
Certains tests ne s'appliquent pas. La résistance aux solvants couvre les pièces marquées à l’encre et non celles marquées au laser. Les tests ESD ne sont pas requis pour les composants inductifs. L'inflammabilité cible principalement la résine ou le plastique exposé, et les noyaux métalliques avec fil de cuivre n'en ont pas besoin, selon Codaca.
Les échantillons représentatifs sont soumis à des vérifications des dimensions physiques par rapport à la fiche technique, à une inspection visuelle de la construction et du marquage, ainsi qu'à des mesures électriques avant et après contrainte. L'approvisionnement en composants AEC-Q200 signifie confirmer que la qualité correspond à l'emplacement de montage. L'approvisionnement en composants AEC-Q200 signifie également vérifier que la liste de tests couvre la famille de pièces. La sélection de l'inductance de puissance pour un emplacement chaud du compartiment moteur exige un niveau 1 ou supérieur. La sélection d'inducteurs pour un circuit de cabine peut accepter le niveau 3. Le courant de saturation doit être maintenu sur toute la plage de température nominale, et pas seulement à 25 °C.
Les équipes d'électronique de puissance automobile traitent ces vérifications dans le cadre de la conception de l'inductance du convertisseur CC-CC automobile, et non comme une étape finale. Les programmes d’électronique automobile qui les intègrent tôt évitent les refontes tardives. Le dossier de qualité reflète alors une pièce construite selon les normes, et non une pièce testée conforme.
Contrôles et tests de processus
Inspection en cours de processus
Les contrôles de processus détectent les écarts avant qu’ils n’atteignent le client. Les programmes d'électronique automobile intègrent l'inspection à chaque étape de la production, et non à la fin de la chaîne. La tension du bobinage, le placement du noyau et la formation du joint de soudure comportent chacun un contrôle défini. Les opérateurs enregistrent le résultat par rapport au code de lot en temps réel.
Le contrôle statistique des processus ancre ces contrôles. Les processus clés doivent détenir un CPK d'au moins 1,67, de sorte que les indicateurs de la carte de contrôle dérivent tant que la marge existe toujours. Une tendance vers la limite des spécifications déclenche une action corrective avant l'expédition de toute unité non conforme aux spécifications. Cette discipline protège l’objectif zéro défaut qu’exige la conception des inductances de convertisseur CC-CC automobile .
Test final et validation
Le test final confirme que chaque inducteur répond à ses spécifications électriques. Les stations de test mesurent l'inductance, la résistance CC, le comportement à la saturation et la résistance d'isolement. La station écrit les résultats dans l'enregistrement de l'unité et les relie au lot. Une unité en panne ne quitte jamais le sol sans une disposition documentée.
La validation prouve ensuite la conception par rapport à la liste de tests AEC-Q200. Les échantillons sont soumis à des cycles de température, à un biais d'humidité, à une durée de vie à haute température, à des vibrations, à des chocs mécaniques et à la flexion de la carte. Les mesures électriques sont effectuées avant et après chaque contrainte. Une pièce qui dérive en dehors de sa bande de tolérance échoue à la qualification, quelle que soit sa lecture initiale.
L'AEC-Q200 nécessite des tailles d'échantillon statistiquement justifiées pour les tests majeurs, de sorte que la validation repose sur des preuves plutôt que sur une poignée d'unités.
Les équipes d'électronique automobile traitent le test final et la validation comme une seule boucle. Les données de test sont réinjectées dans la conception de l'inductance du convertisseur CC-CC automobile, et la boucle se resserre à chaque construction. La sélection de l'inducteur repose alors sur une capacité éprouvée, et non sur une réclamation de fiche technique. Ce retour d'information renforce également la fiabilité à long terme, car chaque dérive devient une correction de processus plutôt qu'un retour sur le terrain. Le dossier qualité se ferme uniquement lorsque les données de test, de validation et de lot concordent.
Le rôle de la traçabilité dans la qualité et la conformité
La traçabilité documente chaque étape de la production, et cet enregistrement démontre la conformité des industries à des normes strictes telles que l'automobile. Les fabricants certifiés IATF 16949, ISO 9001 et AEC-Q200 répondent aux normes mondiales en matière de qualité et de traçabilité.
Lier les données de test aux lots de production
Les données de test n’ont de poids que lorsqu’elles sont liées à un lot spécifique. Yiyang Magnets teste chaque inducteur pour l'inductance, la résistance CC et le courant de saturation avant expédition, et chaque lot de production reste traçable. Le fournisseur peut alors fournir sur demande des déclarations de matériaux, des rapports d’essais et des certificats de conformité.
Focus sur la fiabilité | Assurance | Avantage |
Tests 100% électriques | Chaque inducteur testé pour L, DCR et Isat avant expédition | Garantit que chaque pièce répond aux spécifications commandées |
Durabilité thermique et mécanique | Tests de cycles de température, de chocs thermiques et de vibrations selon la norme CEI 60068 | Assure une fiabilité à long terme dans des conditions réelles |
Conformité RoHS et REACH | Tous les matériaux sont conformes aux deux réglementations | Simplifie la conformité pour les marchés mondiaux |
Qualification AEC-Q200 | Sélectionnez des séries qualifiées à la norme de stress test | Convient aux systèmes de recharge EV et aux calculateurs |
Traçabilité et documentation | Chaque lot traçable ; déclarations et rapports disponibles | Prend en charge les systèmes ISO 9001 et les audits de la chaîne d'approvisionnement |
Chipsen Electronics Technology gère, basée sur MES, la planification de la production, la traçabilité des matériaux, les paramètres de processus et les données de qualité en temps réel. Ses tests automatisés couvrent l'inductance, la résistance , la rigidité diélectrique, le rapport de transformation et la polarité avec des données traçables. Les enregistrements MES prennent ensuite en charge les enquêtes au niveau des lots.
Accompagnement des audits et des actions correctives
Les audits récompensent les preuves, pas les assurances. Chipsen maintient la traçabilité des lots et des codes de date, enregistre les résultats des tests électriques lorsque cela est convenu, les enregistrements de confinement des non-conformités et d'actions correctives, ainsi que l'examen des modifications techniques avec notification au client. Smartsolenoid décrit un système similaire : traçabilité des matériaux, des lots de production, des paramètres de processus et des enregistrements d'inspection et de test. Cette structure rend pratique l’analyse rapide des causes profondes et l’action corrective.
La traçabilité de bout en bout protège également l’état approuvé tout au long du cycle de vie du produit. Le contrôle des modifications préserve la conception qualifiée intacte, et la conformité de l'électronique automobile repose sur cette continuité. Pour les programmes d'électronique automobile, la récompense est un enregistrement de qualité qui répond à la question d'un auditeur avec une entrée datée et un propriétaire nommé.
Meilleures pratiques de mise en œuvre
Construire un système de données de traçabilité
Un système de données fonctionnel commence par un identifiant unique au stade de la matière première. Cet identifiant suit le noyau enroulé tout au long de l'assemblage, du test et de l'emballage. Chaque étape de production écrit son résultat dans le même enregistrement. Le système répond alors rapidement à deux questions : d’où vient cette unité et où est passé ce lot.
Les fabricants doivent traiter mes & traçabilité comme une seule plateforme et non comme deux projets. Chipsen Electronics Technology gère la planification, la traçabilité des matériaux, les paramètres de processus et les données de qualité en temps réel, basées sur MES. Cette source unique supprime les lacunes de transfert où les documents papier échouent. La traçabilité numérique réduit également le temps d'enquête, car un ingénieur peut extraire un enregistrement de lot sans avoir à parcourir le terrain.
Intégrer la traçabilité dans le contrôle des processus
La traçabilité apporte de la valeur lorsqu’elle alimente la boucle de contrôle. Une carte de contrôle signale la dérive d'un processus clé et l'enregistrement du lot indique quelles unités ont fonctionné pendant cette fenêtre. L'équipe met ensuite en quarantaine les unités concernées avant leur expédition. Ce lien protège l’objectif du zéro défaut exigé par les programmes d’électronique automobile.
L’intégration renforce également les actions correctives. Un retour sur le terrain comporte un code de lot et l'enregistrement indique l'itinéraire du processus, les résultats de l'inspection et l'approbation de l'opérateur. Les ingénieurs peuvent retracer un défaut jusqu'à son étape source et corriger le processus plutôt que la pièce. Chaque inducteur est ensuite livré avec des preuves, et la qualité repose sur des preuves enregistrées plutôt que sur une assurance.
Les programmes automobiles exigent un suivi au niveau des lots et des unités, une conservation documentée, une conformité à la norme IATF 16949, une qualification AEC-Q200 ainsi que des contrôles et des tests de processus disciplinés. La traçabilité des inducteurs automobiles relie ces exigences. Il soutient l’assurance qualité, limite les rappels à un seul lot et prouve la conformité lors des audits.
Chaque inducteur doit porter un enregistrement de la matière première au test final. Les équipes d'électronique automobile qui intègrent ce dossier dans la production bénéficient d'enquêtes plus rapides et de mesures correctives plus strictes.
La vision prospective est simple. La traçabilité fonctionne mieux dans le cadre du processus, et non comme un complément. Les équipes qui l'intègrent très tôt expédient chaque pièce avec des preuves derrière elle.


