English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
Conception de l'empreinte des inducteurs CMS et fiabilité des joints de soudure dans l'assemblage de circuits imprimés
La conception de l’empreinte régit la fiabilité des joints de soudure. La géométrie du cuivre définit le volume de soudure, la forme du congé et la répartition des contraintes.
Les ingénieurs de conception et les spécialistes de l'assemblage peuvent contrôler plusieurs paramètres : la taille des pastilles, la forme des pastilles, l'espacement des pastilles, le relief thermique, l'orientation des composants et le choix entre les pastilles NSMD et SMD. Chaque choix évite un mode de défaillance spécifique : tombstone, fissuration des joints ou fatigue thermique.
Un inducteur CMS dépend entièrement de ses joints de soudure. Ces joints supportent une charge mécanique, du courant électrique et de la chaleur. Une articulation faible compromet les trois fonctions à la fois. Les empreintes de l'inducteur méritent le même examen minutieux que la pièce elle-même.
Ce guide propose des règles pratiques pour les décisions en matière d'empreinte. Les lecteurs peuvent les appliquer lors de la mise en page et les vérifier lors de l'assemblage.
Paramètres clés dans la conception de l'empreinte des inducteurs CMS
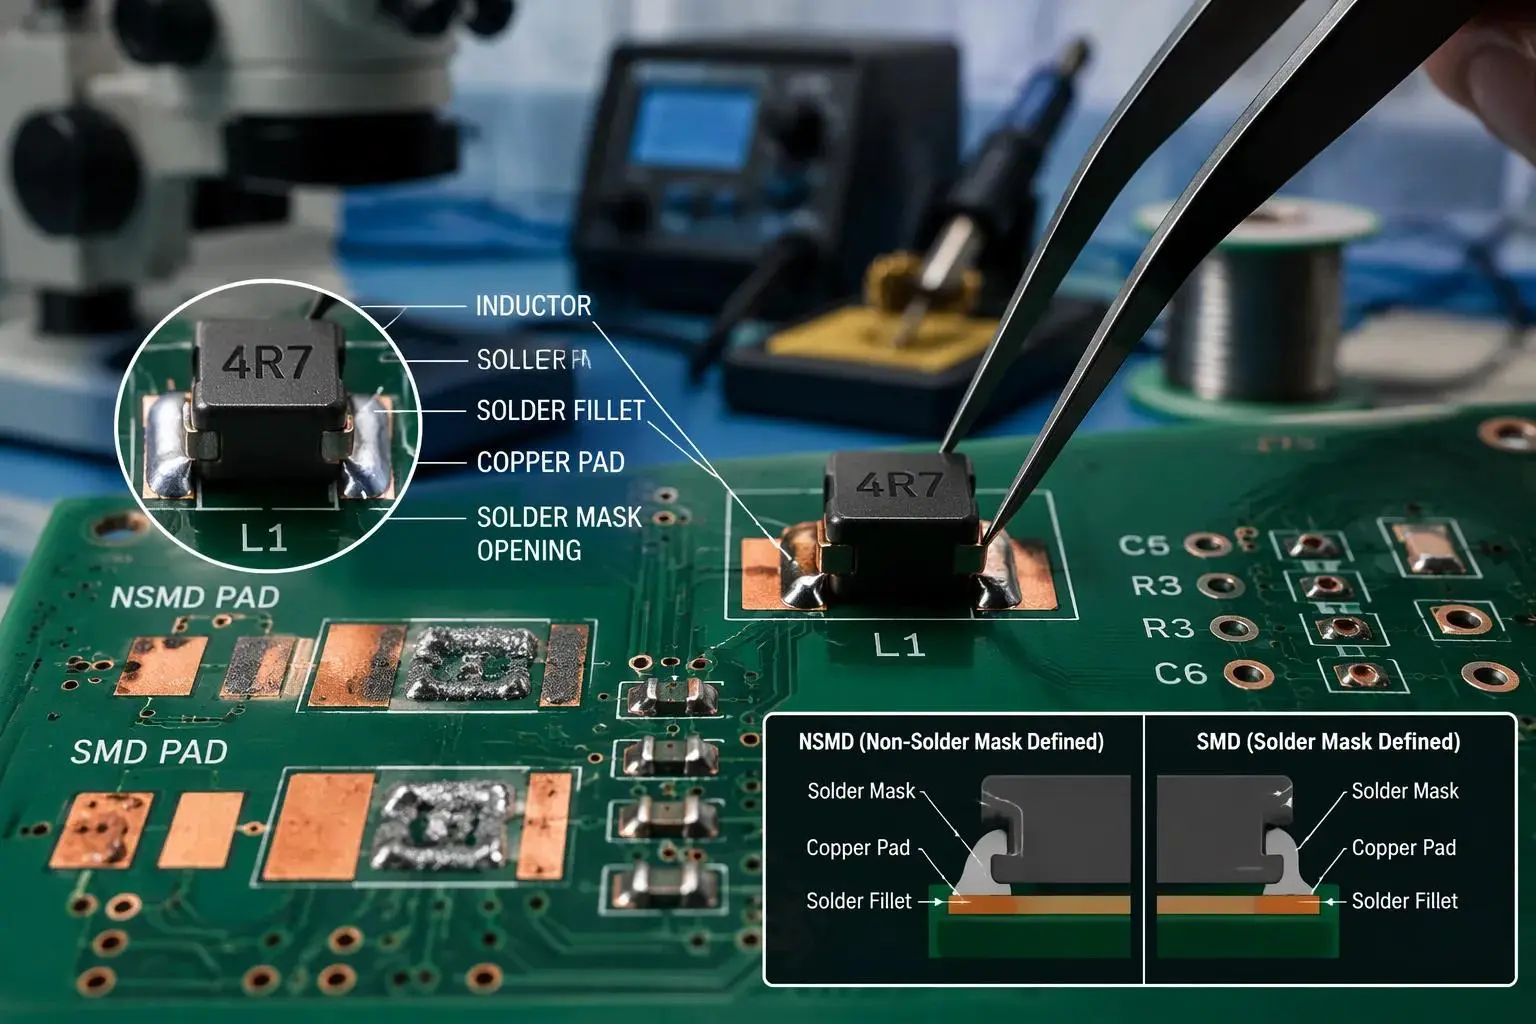
Une empreinte correctement conçue garantit des joints de soudure fiables, un placement précis, une fabricabilité et des performances électriques et thermiques. Une empreinte inexacte entraîne de mauvais joints, un mauvais alignement ou des cartes non assemblables, même lorsque le schéma et le routage sont corrects. JLCPCB note que des empreintes incorrectes produisent des joints faibles, des courts-circuits de soudure excessifs, des chutes, des biais et une perte de fiabilité à long terme en raison de joints fissurés. SLLPCB ajoute à cette liste les fils mal alignés, les joints ouverts, les ponts de soudure et le rejet d'assemblage. Une bonne conception de l'empreinte d'un inducteur CMS commence donc par trois leviers : les dimensions des pastilles, la forme et l'espacement des pastilles, et la définition du masque.
Dimensions des pastilles et volume de soudure
Les plots de cuivre mesurent généralement environ 80 % de la taille de la bille ou du plot, un rapport qui détermine le volume de soudure approprié. Une extension typique de la pointe de 0,2 à 0,5 mm et un talon de 0,1 à 0,3 mm, que les normes industrielles associent à une amélioration de la fiabilité des articulations d'environ 15 %, donnent au congé de l'espace pour se former. Selon SLLPCB, des plots trop petits, trop grands ou mal positionnés entraînent de mauvais joints de soudure. La taille et l’espacement des tampons déterminent également la libération de la pâte. JLCPCB recommande une réduction d'ouverture de 5 à 10 % pour éviter les dépôts excessifs de soudure, le flottement des composants, les pontages et les déséquilibres thermiques. Le modèle de terrain recommandé pour chaque inducteur provient de la fiche technique du fabricant, et les niveaux de densité du modèle de terrain IPC-7351 aident les concepteurs à choisir entre les niveaux de densité. Ces règles d'espacement et de dimensions des plots s'appliquent à tous les modèles de terrain, des minuscules pièces de puces aux grandes pièces blindées .
NSMD vs pastilles SMD et empreintes de boîtiers SMD 0603
Les pastilles NSMD (non définies par un masque de soudure) améliorent la fiabilité des joints de soudure par rapport aux pastilles SMD, car l'ouverture du masque dépasse le cuivre et le filet enveloppe les côtés de la pastille. Les tampons CMS conviennent à un routage dense où l'ancrage du masque est utile. Les deux s’adaptent à différents contextes de conception. Les empreintes du boîtier CMS 0603 montrent le compromis à petite échelle. Ces empreintes de colis 0603 exigent des proportions et un espacement serrés des tampons, et les liens JLCPCB libèrent une cohérence directement à la taille du colis. Les empreintes du boîtier 0603 se situent également dans la bande d'épaisseur du pochoir de 100 à 120 µm, de sorte que la conception de l'ouverture est aussi importante que la géométrie du cuivre. Les concepteurs qui traitent les empreintes des emballages 0603 comme des versions miniatures de pièces plus grandes perdent souvent en rendement. Les empreintes du package 0603 récompensent la conception exacte de l'empreinte CAO.
Taille du paquet | Épaisseur idéale du pochoir |
01005 / 0201 | 80-100 µm |
0402 / 0603 | 100-120 µm |
0805+ | 120-150 µm |
Les empreintes d'inductance CMS se composent généralement de deux plots, et les concepteurs peuvent les combiner avec une bille de soudure pour gérer les connexions du circuit. La forme et l'espacement des tampons déterminent la manière dont ce joint mouille. Une paire de tampons d'empreinte en cuivre équilibrés maintient la tension superficielle symétrique. Ces décisions en matière d'empreintes et de configurations d'inductances CMS alimentent directement la fiabilité des joints de soudure. Les équipes doivent donc les documenter dans leurs meilleures pratiques en matière de disposition des circuits imprimés d'inductances. La conception de l'empreinte de l'inductance à montage en surface, ainsi que la conception et le placement de l'empreinte appartiennent ensemble dans une seule revue. Les packages d'inducteurs et les empreintes varient considérablement, et chaque inducteur a besoin de sa propre empreinte vérifiée . Les équipes de conception de PCB doivent traiter chaque empreinte comme un artefact contrôlé, et non comme un reste de copier-coller.
Modes de défaillance et fiabilité des joints de soudure
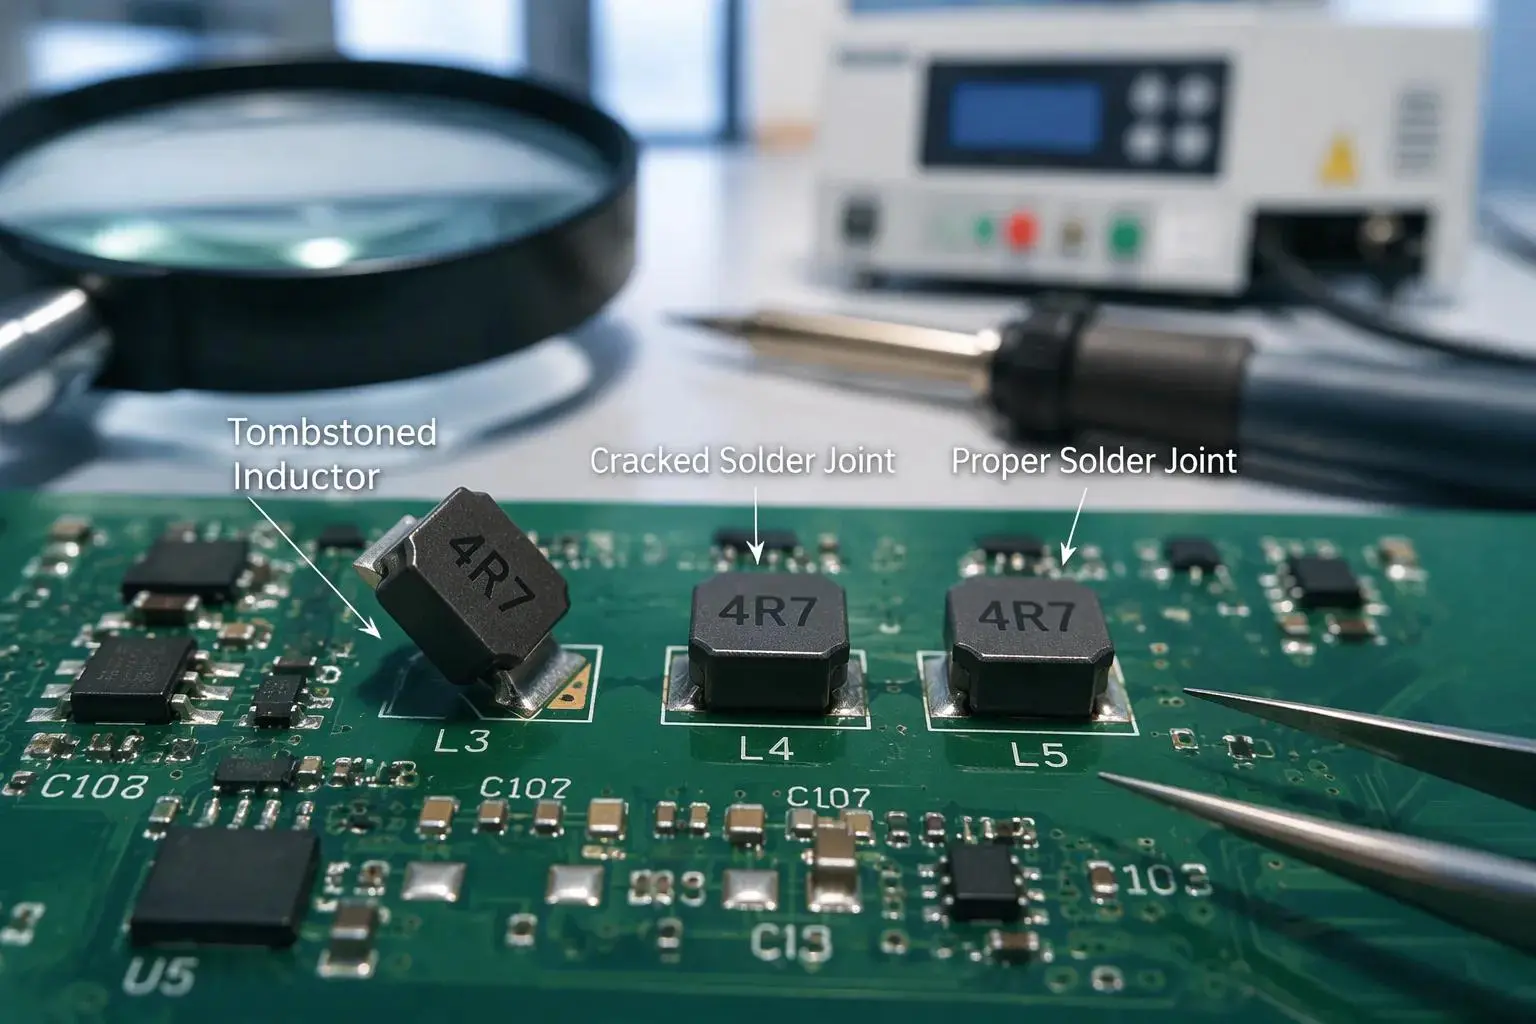
Deux modes de défaillance dominent les retours de champ sur les inducteurs CMS : le tombstoning lors de la refusion et la fissuration des joints au cours de la durée de vie. Chacun remonte à des paramètres d’empreinte spécifiques. Le déséquilibre des coussinets, l'espacement, la définition du masque et l'orientation déterminent tous la façon dont une articulation se forme et comment elle survit au stress.
Tombstoning et mouillage inégal
Le tombstoning se produit lorsqu'un composant CMS à deux bornes est tiré vers le haut d'un côté pendant le brasage par refusion. La cause est un déséquilibre entre les deux extrémités des composants, comme l'explique Beeproducted. Le moment critique arrive lorsque la pâte à souder sur les deux plages fond, mouille les surfaces de terminaison et se répand entre la plage et la terminaison. Idéalement, les deux tampons chauffent uniformément, la pâte se liquéfie presque simultanément et les forces qui en résultent s'équilibrent. Les problèmes commencent lorsque l’humidification commence plus tôt ou plus fortement d’un côté. La soudure liquide de ce côté tire sur le composant alors qu’il n’existe aucune force contraire égale du côté opposé. Les petites pièces légères se soulèvent facilement sous ce déséquilibre.
Plusieurs déclencheurs créent le déséquilibre des forces de mouillage, selon le JLCPCB :
Déclencheur du déséquilibre des forces de mouillage | Détail |
Rampe de chauffe trop rapide | Un tampon atteint la température du liquidus de l'alliage avant l'autre |
Répartition inégale de la chaleur du cuivre | Un pad se connecte à un plan de masse massif tandis que l'autre reste isolé |
Coller l'incompatibilité du volume | Inadéquation entre les deux pads |
Coussin chauffant asymétrique | Dans les zones de convection du four |
PCBCart ajoute des problèmes de conception de plots à la liste : des plots de tailles, de séparations ou de connexions en cuivre différentes produisent des volumes de soudure ou un comportement de chauffage inégaux. Le placement décentré permet à la soudure d'un côté de saisir la terminaison et de faire glisser l'appareil vers le haut. L'activité du flux, la viscosité de la pâte, l'état de surface, la contamination et l'oxydation modifient également la vitesse de mouillage. La prévention du tombstoning commence donc dès l’aménagement. Des plots symétriques, des connexions en cuivre équilibrées et un placement centré éliminent la cause première. Un profil de refusion contrôlé avec un démarrage lent, une zone de trempage constante et une température maximale correcte permet aux deux joints de fondre simultanément.
Fissuration et fatigue thermique
Selon PCBMaster, des joints fissurés se produisent lorsque des contraintes thermiques ou mécaniques brisent la connexion soudée en raison d'une mauvaise répartition des contraintes des plots. L’inadéquation de l’expansion des cycles thermiques est à l’origine du processus. Une géométrie de joint rigide concentre les contraintes au niveau du talon et des cycles répétés propagent une fissure jusqu'à ce que le joint s'ouvre. Une conception faible des plaquettes augmente la concentration des contraintes, et le problème apparaît le plus souvent dans les environnements automobiles et industriels. Une taille ou une asymétrie incorrecte des pastilles, un mauvais alignement du masque de soudure et du masque de pâte, ainsi qu'un équilibre thermique insuffisant entre les pastilles y contribuent tous. Ignorer les normes de conception IPC augmente le risque.
Les options d'atténuation dépendent du contexte. PCBMaster recommande les bibliothèques de plots IPC-7351, des paires de plots symétriques pour les composants SMT, une conception d'ouverture de pâte optimisée, un équilibre thermique amélioré pour les petits composants et un espacement approprié des masques de soudure pour éviter les pontages. DFM vérifie avant que la fabrication ne détecte rapidement les erreurs de non-concordance d'empreinte. Les concepteurs travaillant avec des empreintes de boîtier 0603 doivent noter que les petits corps tolèrent moins d'asymétrie que les pièces plus grandes, de sorte que le même déséquilibre qui ne fait que fausser un gros inducteur fera tomber une pièce 0603. Ces empreintes de boîtier 0603 laissent également moins de cuivre pour la propagation de la chaleur, ce qui augmente le stress thermique local. Un examen de l'empreinte qui associe une géométrie équilibrée à une fenêtre de refusion validée protège la fiabilité des joints de soudure dans les deux modes de défaillance.
Considérations thermiques et mécaniques
Inadéquation CTE et soulagement thermique
Un inducteur et son PCB se dilatent à des rythmes différents pendant le cycle thermique. La carte, le cuivre et le corps du composant présentent chacun un coefficient de dilatation thermique différent. Ce décalage met à rude épreuve le joint de soudure à chaque variation de température. Un joint rigide concentre cette tension au niveau du talon, là où le filet rencontre le coussinet. Des cycles répétés propagent alors une fissure jusqu'à ce que la connexion s'ouvre.
Le relief thermique façonne la façon dont la chaleur se déplace à travers le joint. Un tampon attaché directement à un grand plan de cuivre évacue rapidement la chaleur pendant la refusion. Cet évier rapide peut laisser une terminaison plus froide que l’autre et retarder le mouillage de ce côté. Les rayons à soulagement thermique ralentissent le chemin thermique et équilibrent les deux extrémités. Les concepteurs doivent évaluer cet avantage par rapport aux besoins de transport de courant, car les rayons étroits ajoutent de la résistance. Le bon équilibre dépend du niveau de puissance de l'inducteur et de la zone de cuivre environnante.
Orientation et répartition du stress
L'orientation des composants modifie le chemin de contrainte à travers l'assemblage. Un inducteur placé parallèlement au bord d’une carte subit une contrainte de flexion le long de son axe long. Une rotation de quatre-vingt-dix degrés déplace cette charge vers la direction la plus faible. Les révisions de configuration doivent vérifier l'orientation par rapport aux points de flexion connus de la carte, aux trous de montage et aux zones de connecteurs.
La symétrie des coussinets permet une répartition uniforme des contraintes. Les coussinets asymétriques chargent un filet plus fort que son partenaire. La géométrie symétrique, vérifiée par rapport aux modèles de terrain IPC-7351, répartit la charge sur les deux joints. Une bonne conception de l’empreinte associe cette symétrie à une orientation judicieuse. Les équipes doivent enregistrer les deux choix dans leur bibliothèque d'empreintes, afin que les projets ultérieurs héritent d'une mise en page éprouvée. Cette discipline protège la fiabilité des joints de soudure tout au long de la durée de vie du produit.
Directives d'empreinte d'inductance CMS pour l'assemblage
Les choix d'empreinte sont directement intégrés à la conception de l'ouverture du pochoir et à la fenêtre du profil de refusion. Un tampon trop grand nécessite une ouverture réduite ; un tampon lié à du cuivre épais nécessite un trempage plus lent. Ces directives en matière d'empreinte d'inductance CMS lient les décisions de disposition à la chaîne de montage.
L'assemblage SMT peut réaliser 5,5 à 20 joints de soudure par centimètre carré avec une résistance élevée aux chocs et aux vibrations. La conception de l’empreinte prend en charge cette densité. Les coussinets équilibrés maintiennent le volume de pâte stable, et un volume stable maintient chaque joint dans la fenêtre. Les équipes sans contrôle de processus interne peuvent compter sur des services professionnels d'assemblage de PCB pour les inductances blindées CMS . Cette voie convient aux équipes à faible volume ; c'est une option, pas une exigence.
Conception de pochoir et profil de refusion
La taille de l'ouverture suit la géométrie du pad. Les concepteurs réduisent l'ouverture de 5 à 10 % par rapport au cuivre pour éviter l'excès de pâte, le flottement des composants et le pontage. Les empreintes du boîtier 0603 se situent dans la bande de pochoir de 100 à 120 µm, la précision de l'ouverture est donc plus importante ici que sur des pièces plus grandes. La soudure par refusion réussit lorsque les deux terminaisons atteignent le liquidus ensemble. Une rampe lente et un trempage constant équilibrent les deux extrémités. La même logique apparaît dans les meilleures pratiques en matière de disposition des circuits imprimés d'inductance : cuivre symétrique, chaleur symétrique.
Inspection et contrôle des processus
L’inspection boucle la boucle. Les contrôles visuels détectent les chutes et les biais. Les rayons X révèlent des vides et des filets cachés sous les corps blindés. La coupe transversale confirme la forme du congé sur les pièces critiques. Chaque résultat est répercuté sur la révision de l'empreinte. Un vide récurrent indique un changement d’ouverture ; un talon fissuré indique la géométrie du coussinet. Ce retour d’information transforme la conception de l’empreinte d’inductance à montage en surface en une discipline itérative. De bonnes considérations en matière de fabrication et d’assemblage incluent cette boucle dès le premier jour.
Liste de contrôle des meilleures pratiques en matière d'empreinte
Le tableau ci-dessous condense les paramètres abordés dans les sections précédentes dans une seule feuille de révision. Chaque ligne renvoie à la section qui explique le raisonnement.
Paramètre | Cible | Section |
Rapport de tampon | Coussinets en cuivre représentant près de 80 % de la taille du coussin ou de la boule | Dimensions des pastilles et volume de soudure |
Extension des orteils | 0,2 à 0,5 mm | Dimensions des pastilles et volume de soudure |
Extension du talon | 0,1 à 0,3 mm | Dimensions des pastilles et volume de soudure |
Définition du masque | NSMD pour la fiabilité des articulations, SMD pour un routage dense | NSMD vs pastilles SMD |
Symétrie des tampons | Surface égale et connexion en cuivre égale sur les deux plots | Tombstoning et mouillage inégal |
Soulagement thermique | Rayons dimensionnés selon le niveau de puissance de l'inducteur | Inadéquation CTE et soulagement thermique |
Orientation | Vérifié par rapport aux points de flexion de la carte et aux trous de montage | Orientation et répartition du stress |
Ouverture du pochoir | Réduction de 5 à 10 % par rapport au cuivre | Conception de pochoir et profil de refusion |
Épaisseur du pochoir | 100–120 µm pour les empreintes de colis 0603 | NSMD vs pastilles SMD |
Refusion | Rampe lente, trempage constant, timing liquidus adapté | Conception de pochoir et profil de refusion |
Les concepteurs doivent exécuter cette liste lors de la révision de la mise en page, et non après la fabrication. Un rapport de plaquettes en dehors de l'objectif de 80 % ou une paire asymétrique fera surface comme un défaut lors de l'assemblage. Les normes de l'industrie lient les extensions d'orteils et de talon ci-dessus à une amélioration de la fiabilité des articulations d'environ 15 %, de sorte que les chiffres ont un poids réel.
Deux habitudes rendent la liste de contrôle utile. Tout d'abord, vérifiez chaque entrée d'empreintes d'inductance CMS par rapport à la fiche technique du fabricant et aux niveaux de densité IPC-7351. Deuxièmement, enregistrez chaque écart et son résultat d’inspection. Ces directives en matière d'empreinte des inductances CMS ne protègent le rendement que lorsque les équipes les appliquent de manière cohérente dans tous les projets. Une conception à empreinte écologique et les meilleures pratiques disciplinées en matière de disposition des circuits imprimés d'inductance partagent la même base : du cuivre équilibré, une géométrie vérifiée et un examen documenté. Les équipes qui traitent la conception de l'empreinte d'inductance à montage en surface comme un processus contrôlé créent une bibliothèque d'empreintes éprouvées. Cette bibliothèque raccourcit ensuite chaque disposition future et maintient la fiabilité commune prévisible.
La conception de l'empreinte offre aux ingénieurs le premier et le plus contrôlable levier pour la fiabilité des joints de soudure. La géométrie du cuivre définit le volume de soudure, la forme du congé et le chemin de contrainte avant qu'une pièce n'atteigne la ligne.
Les concepteurs doivent appliquer les paramètres de la liste de contrôle dès le début de la mise en page. Ils valident ensuite chaque choix grâce aux données d’assemblage et d’inspection. Cette séquence détecte le déséquilibre avant qu'il ne devienne un défaut.
Les retours sur le terrain et les commentaires sur les processus devraient orienter la prochaine révision. Un talon fissuré ou un vide récurrent indique aux équipes où l'empreinte doit être travaillée. Chaque mise à jour renforce la bibliothèque. Chaque inducteur hérite alors d'un modèle de terrain éprouvé, et chaque nouvel examen d'empreintes part de preuves plutôt que de conjectures.